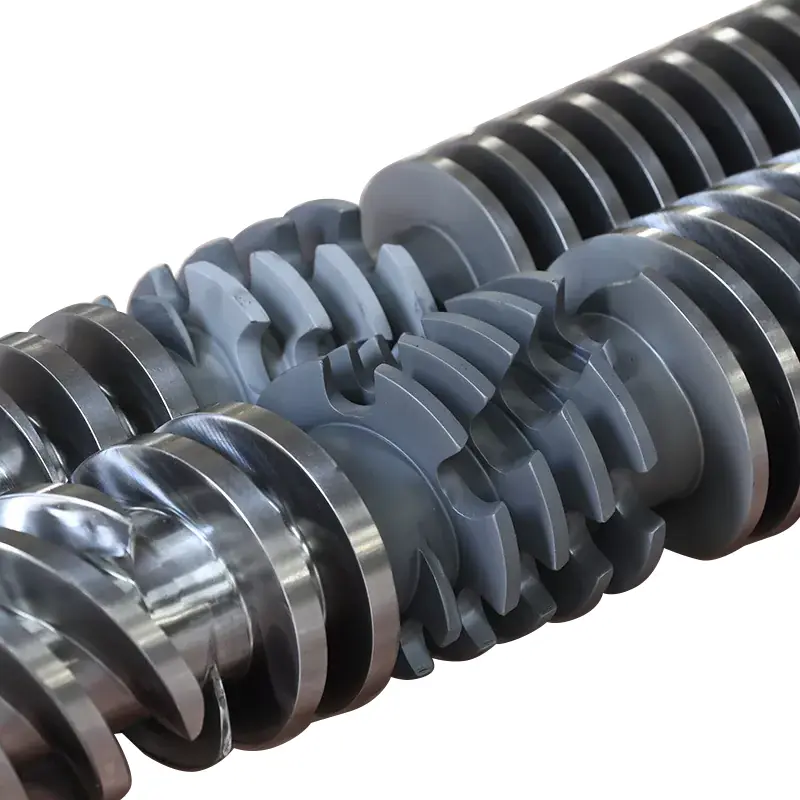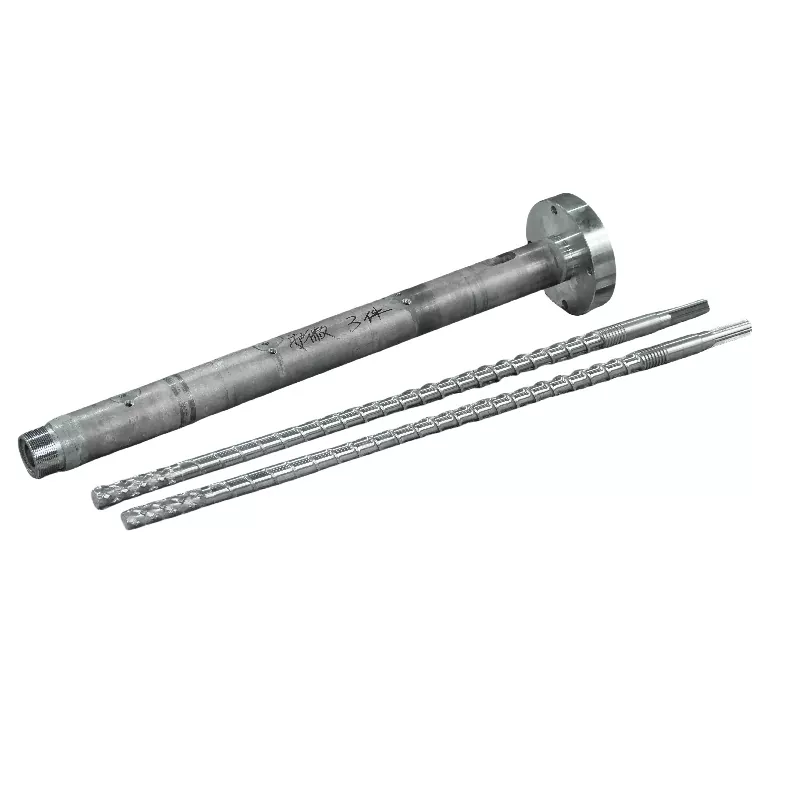
إن عدد الدورات في الدقيقة المسمار ليس قرص إخراج في حد ذاته. يؤدي تغيير السرعة إلى تغيير نقل المواد الصلبة، وزمن الذوبان، والقص، وتوليد الضغط، ووقت البقاء، لذلك يجب الحكم على النتيجة المفيدة من خلال درجة حرارة الذوبان، وحمل المحرك، والضغط، وجودة المنتج.

إجابة سريعة
عادةً ما تؤدي زيادة سرعة اللولب إلى زيادة تدفق السحب ومعدل دخول المادة إلى العملية، لكن العلاقة ليست غير محدودة أو خطية تمامًا. يمكن أن يؤدي المزيد من عدد الدورات في الدقيقة أيضًا إلى إضافة حرارة القص وتقصير وقت الإقامة وكشف قسم التغذية أو الانصهار الضعيف.
قم بتغيير متغير واحد يتم التحكم فيه في كل مرة، وانتظر حتى تصل الحالة المستقرة، ثم قارن بين الإخراج وملف درجة حرارة الذوبان والضغط وحمل المحرك وجودة المنتج. توقف عندما يصل أحد تلك المحركات إلى الحد المسموح به، حتى لو كان من الممكن أن يتحول محرك الأقراص بشكل أسرع.
قراءة الطارد كنظام واحد متصل
تدخل المادة ككتلة صلبة، وتصبح طبقة مضغوطة، وتذوب، وتختلط، وتترك عبر مسار تدفق مقيد. يوفر المحرك الطاقة الميكانيكية بينما تقوم سخانات البراميل ودوائر التبريد بتبادل الحرارة مع العملية. يتقاسم المسمار والقالب واجب الضغط.
اختبرت دراسة على نطاق صناعي عام 2016 ثلاثة بوليمرات، وثلاثة أشكال هندسية لولبية، وخمس سرعات، وثلاثة ظروف لدرجة الحرارة، في 135 حالة تشغيل. قام الباحثون بقياس الطلب على الطاقة وتغير درجة حرارة الذوبان معًا. تغيرت نتائجهم مع المواد والمسمار والظروف، ولهذا السبب لا يمكن الاعتماد على قاعدة عالمية واحدة من عدد الدورات في الدقيقة إلى الإخراج.
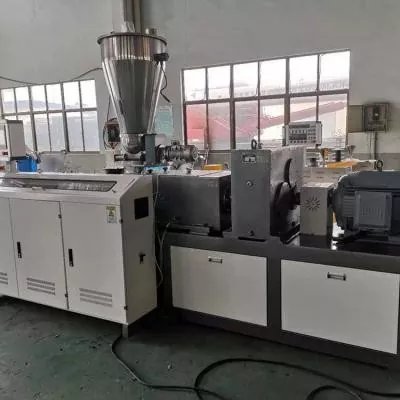
عرض المصنع لدينا:أفضل نقطة تشغيل ليست أعلى عدد دورات في الدقيقة يقبله العاكس. إنها أعلى حالة إنتاج مستقرة تبقى داخل حدود المحرك وعلبة التروس والضغط ودرجة الحرارة وجودة المنتج المعتمدة. إذا وصل أحد الحدود مبكرًا، فحدد عنق الزجاجة قبل طلب محرك أقراص أسرع أو برغي جديد.
ما الذي يتغير عندما تزيد سرعة المسمار
يؤدي ارتفاع عدد الدورات في الدقيقة إلى تحريك سطح المسمار بشكل أسرع بالنسبة للبرميل. في نطاق مستقر، هذا يمكن أن يزيد من نقل المواد الصلبة ونقل الذوبان. كما أنه يغير معدل القص، ومدخلات الطاقة الميكانيكية، والوقت المتاح للصهر وعدد الثورات اللولبية التي تمر بها المادة.
إن اتجاه التغير في درجة حرارة الذوبان ليس عالميًا. استخدمت دراسة HDPE لعام 2014 ثلاث درجات لزوجة من الراتينج وثلاثة أشكال هندسية لولبية وسرعات متعددة ودرجات حرارة محددة. ووجدت أن نوع المسمار ولزوجة الراتينج ودرجة الحرارة والسرعة المضبوطة كلها تؤثر على استخدام الطاقة واتساق الذوبان.
أظهرت البراغي أحادية الطيران سرعة حرجة حيث تدهورت جودة الذوبان، بينما حافظ المسمار الحاجز الذي تم اختباره على تجانس أفضل في درجة الحرارة.


درجة حرارة ضبط البرميل ليست درجة حرارة الذوبان
تعرض وحدة التحكم هدف منطقة التسخين وعادةً ما تكون درجة الحرارة بالقرب من جدار البرميل. يتلقى البوليمر الموجود داخل القناة أيضًا طاقة ميكانيكية من التشوه والاحتكاك. يمكن أن يزيل التبريد جزءًا من تلك الحرارة، لكن الذوبان النهائي يمكن أن يظل أكثر سخونة أو برودة أو أقل تجانسًا مما تشير إليه قراءة وحدة التحكم.
قم بقياس درجة حرارة الذوبان في مكان محدد وحدد طريقة الاستشعار. استخدمت دراسة هندسة وعلوم البوليمرات لعام 2006 شبكة مزدوجة حرارية عبر تدفق الذوبان. لقد وجدت مناطق ذات درجات حرارة منخفضة ذات إنتاجية عالية باستخدام براغي أحادية الطيران، في حين حقق المسمار الحاجز الذي تم اختباره مع خلاط مادوك ذوبانًا أفضل وتباينًا أقل.
لا تخفض كل منطقة سخان لمجرد أن درجة الذوبان المقاسة ساخنة.إذا كان المسمار يولد معظم الحرارة، فإن التخفيض الشديد يمكن أن يترك الطبقة الصلبة أكثر برودة بينما يظل القص مرتفعًا. قم بمراجعة مكان حدوث الذوبان وإخراج السخان واستجابة التبريد وحمل المحرك قبل تغيير الملف بالكامل.
لماذا يتوقف الإخراج بعد دورة في الدقيقة في خط مستقيم
عند السرعة المنخفضة، قد يُظهر الطارد الذي يتم تغذيته جيدًا علاقة شبه خطية بين دورة في الدقيقة وتدفق الكتلة. تضعف هذه العلاقة عندما لا تملأ الكريات القناة بشكل متناسب، أو تتغير الكثافة الظاهرية، أو ينزلق حلق التغذية، أو يتأخر الانصهار، أو تغير المقاومة في اتجاه مجرى النهر توازن تدفق الضغط.
قارنت دراسة أجرتها جامعة شتوتغارت عام 2022 مناطق التغذية الملساء والمحززة حلزونيًا والمحززة محوريًا بسرعات لولبية عالية. لقد وجدت عتبة تصبح الإنتاجية بعدها غير خطية، ويؤثر شكل وحجم الحبيبات على تلك العتبة. وهذا يدعم قاعدة عملية للمصنع: قم بتسجيل المادة الأولية الفعلية بالإضافة إلى اسم البوليمر.



كيفية قراءة السرعة المنشورة ونطاق الإخراج في Nanhaiya
تنشر Nanhaiya جدول العائلة التالي على كل من موقعهافئة برغي واحدوصفحة PE/PP عالية السرعة. ومن المفيد تحديد مجموعة المنتجات المعلنة للشركة. إنه ليس ضمانًا تشغيليًا لمادة غير محددة ويموت.
| نموذج | ل/د | المخرجات المنشورة | سرعة النشر | محرك القيادة |
|---|---|---|---|---|
| NHY20 | 20:1 | 3 إلى 5 كجم/ساعة | 10 إلى 60 دورة في الدقيقة | 1.1 / 1.5 / 2.2 كيلو واط |
| NHYZS25 | 25:1 | 5 إلى 8 كجم/ساعة | 10 إلى 60 دورة في الدقيقة | 2.2 / 3.0 / 4.0 كيلو واط |
| NHY30 | 25:1 | 5 إلى 10 كجم/ساعة | 10 إلى 60 دورة في الدقيقة | 2.2 / 3.0 / 4.0 كيلو واط |
| NHY45 | 25:1 إلى 36:1 | 10 إلى 120 كجم/ساعة | 10 إلى 150 دورة في الدقيقة | 5.5 إلى 22 كيلو واط |
| NHY65 | 25:1 إلى 36:1 | 60 إلى 300 كجم/ساعة | 20 إلى 150 دورة في الدقيقة | 22 إلى 75 كيلو واط |
| NHY75 | 25:1 إلى 36:1 | 200 إلى 450 كجم/ساعة | 20 إلى 150 دورة في الدقيقة | 30 إلى 132 كيلو واط |
| NHY90 | 25:1 إلى 36:1 | 180 إلى 600 كجم/ساعة | 20 إلى 110 دورة في الدقيقة | 30 إلى 185 كيلو واط |
| NHY120 | 25:1 إلى 36:1 | 320 إلى 1000 كجم/ساعة | 20 إلى 90 دورة في الدقيقة | 75 إلى 280 كيلو واط |
| NHY150 | 25:1 إلى 36:1 | 400 إلى 1300 كجم/ساعة | 20 إلى 75 دورة في الدقيقة | 90 إلى 400 كيلو واط |
المصدر: موقع Nanhaiya، تم التحقق منه في 31 أغسطس 2026. يحتوي كل صف على قيم متسلسلة واسعة. لا تجمع بين أعلى إنتاج وسرعة ورقم المحرك في تكوين واحد مفترض للجهاز.
ادعاء موقع Nanhaiya:تنص صفحة PE/PP عالية السرعة على أن الهيكل اللولبي الأمثل وعلبة التروس ذات عزم الدوران العالي يمكن أن تضاعف الكفاءة مقارنة بالمعدات التقليدية، وأن تصميمها يمكن أن يخفض درجة حرارة بثق PP.
لا تذكر الصفحة آلة المقارنة أو الراتينج أو القالب أو طريقة الاختبار أو نافذة القبول. تعامل مع كلا البيانين على أنهما مطالبات الموردين التي تتطلب بروتوكول اختبار خاص بالمشروع قبل إدخال عائد الاستثمار أو ضمان الشراء.
تفسير المجموعات، وليس القراءات المعزولة
| الاتجاه بعد زيادة دورة في الدقيقة | تفسير ممكن | الاختيار التالي |
|---|---|---|
| يرتفع الإنتاج، ويظل الضغط والحمل مستقرين، مع الحفاظ على الجودة | ربما لا يزال الخط داخل نافذة التشغيل المفيدة | تأكيد توحيد درجة حرارة الذوبان وقدرة التبريد النهائية |
| ترتفع دورة في الدقيقة ولكن مكاسب الإنتاج تتقلص | قد تكون قدرة التغذية أو الذوبان أو مقاومة المصب محدودة | تحقق من اتساق التغذية والإخراج المحدد والمرشح وضغط القالب |
| ترتفع درجة حرارة الذوبان وحمل المحرك بسرعة | الطاقة الميكانيكية والمقاومة آخذة في الازدياد | قم بمراجعة لزوجة الراتنج، وهندسة المسمار، وحالة المرشح، وملف الحرارة |
| ينخفض متوسط درجة حرارة الذوبان ولكن يزداد التباين | قد يكون هناك ذوبان متأخر أو غير كامل | فحص عيوب المنتج ومقارنتها مع قدرة ذوبان المسمار |
| دورات الضغط مع الإخراج وحمل المحرك | قد تكون المشكلة هي التغذية أو الذوبان أو التحكم في درجة الحرارة أو التقييد | استخدمارتفاع دليل التشخيص |
| يرتفع الحمل بعد تغيير الفلتر أو القالب | لقد غيرت مقاومة المصب نقطة التشغيل | قارن بين الضغط النظيف والقذر لنفس المادة والمعدل |


استخدم اختبار الخطوة المتحكم فيه بدلاً من مطاردة عناصر التحكم
- اختر دفعة واحدة من المواد والمنتج الثابت.قم بتسجيل درجة الراتنج وشكل الحبيبات أو إعادة الطحن والمواد المضافة والرطوبة وتسلسل المواد الحديث.
- إنشاء خط الأساس.قم بتسجيل عدد الدورات الفعلية في الدقيقة والتغذية والإخراج ودرجة حرارة الذوبان والضغط وحمل المحرك وقراءات المنطقة وجودة المنتج بعد استقرار الخط.
- تغيير متغير واحد معتمد.استخدم وقت الزيادة والتثبيت المحدد بواسطة إجراء الخط. لا تغير السرعة والتغذية ودرجة الحرارة معًا.
- قارن بين المتوسط والتباين.يمكن للمتوسط المقبول أن يخفي ضغط التدوير أو درجة حرارة الذوبان غير المتساوية.
- ضع علامة على الشرط المحدد الأول.قد يكون ذلك بسبب حمل المحرك، أو الضغط، أو جودة الذوبان، أو ثبات الأبعاد، أو قدرة التبريد، أو عيب السطح.
- كرر فقط داخل الحدود المعتمدة.يتم الوصول إلى الحد الأقصى المفيد عندما تؤدي زيادة أخرى إلى إنتاج قليل جدًا أو تدفع الشرط المقاس إلى خارج نطاق القبول.
عرض المصنع لدينا:يمنحنا العميل الذي يرسل خمس نقاط تشغيل مستقرة أدلة تصميمية أكثر فائدة من العميل الذي يرسل دورة واحدة كحد أقصى في الدقيقة. يُظهر الاتجاه المكان الذي يفقد فيه الخط الكفاءة وما إذا كان التغيير التالي ينتمي إلى قسم التغذية أو الهندسة اللولبية أو حالة التآكل أو المعدات النهائية.
عندما يشير اتجاه العملية إلى الأجهزة
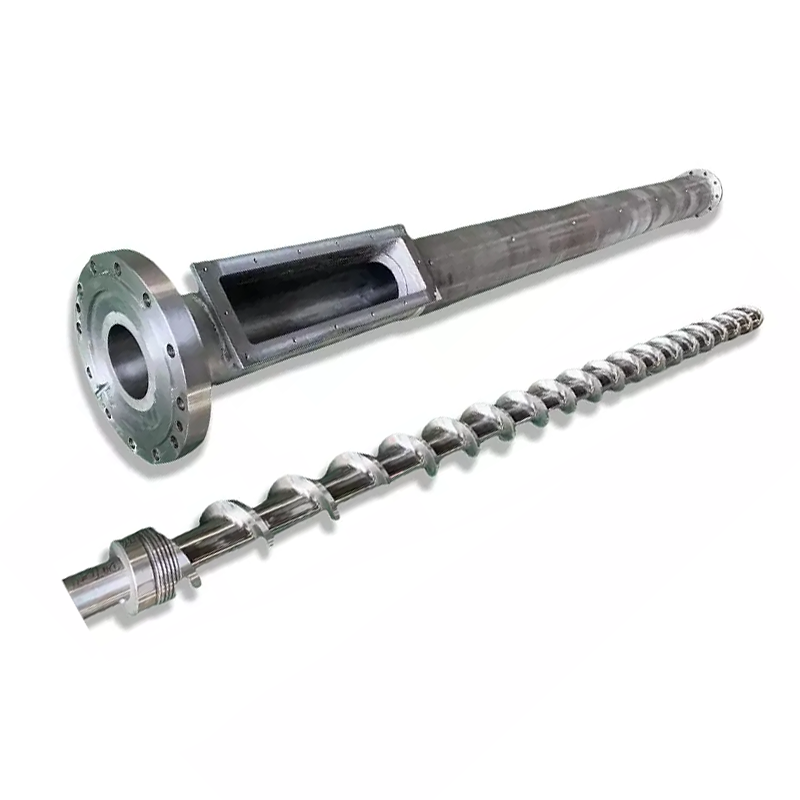
لا يمكن لعدد دورات المحرك الأعلى في الدقيقة إصلاح الخلوص المفرط للبراغي إلى البرميل، أو قسم التغذية الأصغر حجمًا، أو قسم الذوبان الذي يتخلف، أو الخلاط الذي يؤدي إلى فقدان الكثير من الضغط. يمكن أن يجعل رؤية هذه الحدود أسهل. قم بتنظيف وقياس المكونات البالية قبل نسخها.
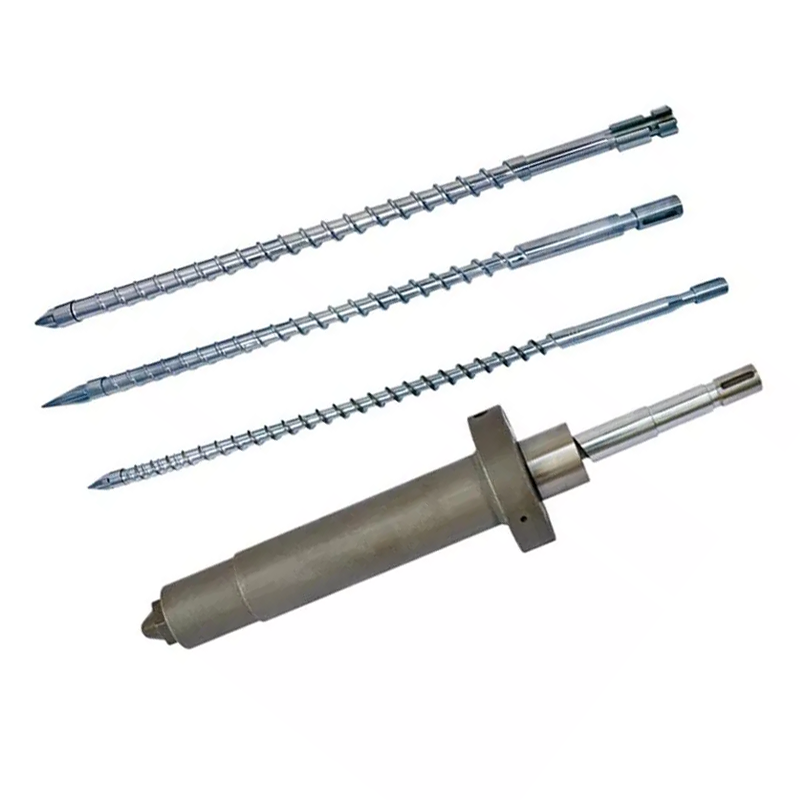
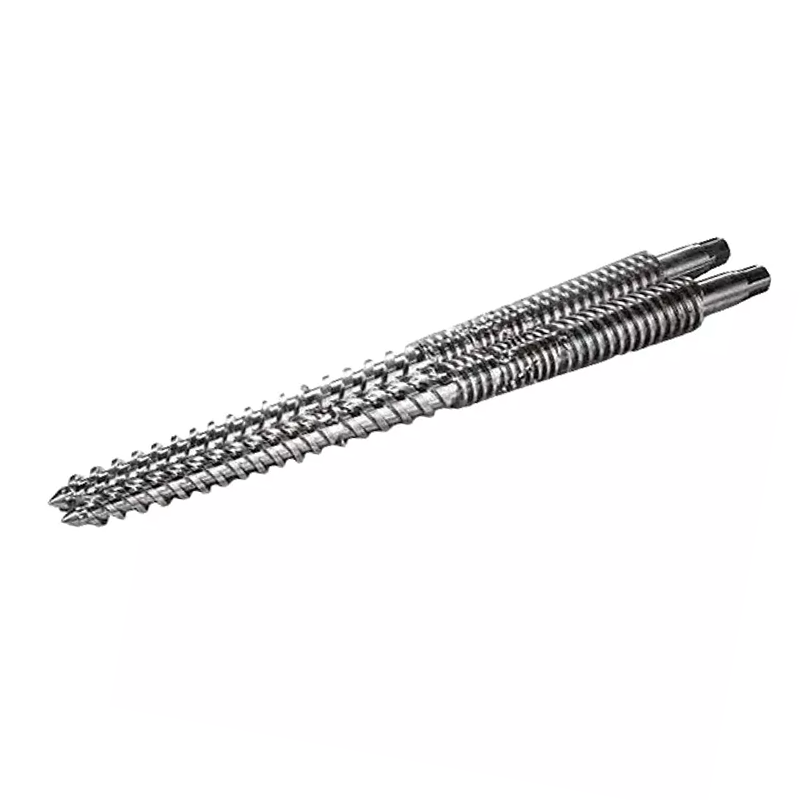
استخدممقارنة الحاجز والتقليدية والخلط المسمارعندما يتغير تجانس الذوبان مع السرعة. استخدمدليل قياس التآكلعندما ينخفض إنتاج محدد بمسار تدفق نظيف ومواد مستقرة.
نانهاياصفحة المعداتتنص على أن مخارط CNC يمكنها تصنيع قطع عمل يصل طولها إلى 6 أمتار وأن معدات الحفر والطحن لديها دقة تحديد موضع تبلغ 0.02 مم. هذه هي القدرات المنشورة على مستوى المصنع. يجب أن يحدد الرسم المعتمد الأبعاد ونقاط الفحص الخاصة بالأمر.

بيانات لمراجعة برغي واحد عالي الإخراج
- صانع الآلة والنموذج وقطر المسمار
- قياسات المسمار والبرميل الأصلية والحالية
- درجة الراتنج، شكل الحبيبات، إعادة الطحن والمواد المضافة
- الإخراج العادي والمستهدف بجودة مقبولة
- المحرك ونسبة علبة التروس وبيانات عزم الدوران المقدرة
- عدد الدورات الفعلية في الدقيقة وحمل المحرك واتجاه الطاقة
- نقاط ضبط البرميل وقراءات المنطقة الفعلية
- موقع درجة حرارة الذوبان وطريقة الاستشعار
- اتجاه الضغط والتصفية وتفاصيل القالب
- حدود التبريد والسحب والمصب
- صور العيوب والعينات المحتجزة
- أبعاد الرسم والاتصال الأصلية
الأسئلة المتداولة
هل تؤدي زيادة سرعة اللولب دائمًا إلى زيادة إنتاج الطارد؟
لا. قد يرتفع الناتج مع سرعة المسمار داخل نافذة تشغيل مستقرة، ولكن سعة التغذية، وشكل الحبيبات، وهندسة المسمار، وقدرة الذوبان، ومقاومة القالب، وحمل المحرك والتآكل يمكن أن تحد من النتيجة. عند السرعة العالية، يمكن أن ينخفض ناتج معين أو قد يصبح المصهور أقل تجانسًا.
هل درجة حرارة البرميل المحددة هي نفس درجة حرارة الذوبان؟
لا. تتحكم نقاط ضبط البرميل في مناطق التسخين، بينما يتلقى البوليمر أيضًا طاقة ميكانيكية من دوران المسمار والقص. قم بقياس الذوبان في مكان محدد باستخدام مستشعر مناسب وتسجيل الطريقة بدلاً من التعامل مع نقطة ضبط وحدة التحكم على أنها درجة حرارة الذوبان الفعلية.
لماذا يمكن أن ترتفع درجة حرارة الذوبان عندما تزيد سرعة المسمار؟
يمكن أن تؤدي سرعة اللولب الأعلى إلى زيادة معدل القص ومدخلات الطاقة الميكانيكية. يعتمد مدى تغير درجة حرارة الذوبان على لزوجة الراتينج، وهندسة اللولب، والتعبئة، وشكل البرميل، ومقاومة المصب. قد تظهر بعض مجموعات البراغي والمواد بدلاً من ذلك ذوبانًا سيئًا أو غير كامل بما يتجاوز السرعة الحرجة.
لماذا يمكن أن يتوقف الإنتاج عن الزيادة حتى عندما يرتفع عدد الدورات في الدقيقة؟
قد يتوقف قسم التغذية عن الملء بشكل متناسب، وقد يتغير انزلاق الحبيبات، وقد تختلف الكثافة الظاهرية، وقد تصل قدرة الذوبان، أو قد تؤدي مقاومة القالب والمرشح إلى تقييد النظام. يمكن أيضًا أن يؤدي المسمار والبرميل الباليان إلى زيادة التسرب وتقليل الضخ المفيد.
ما الذي يجب على المشغلين تسجيله بعد تغيير سرعة اللولب؟
سجل سرعة اللولب الفعلية، ومعدل التغذية، والإخراج، ودرجة حرارة الذوبان والتنوع، وضغط الذوبان والتباين، وحمل المحرك، ودرجات حرارة المنطقة، واستجابة التبريد، وجودة المنتج، والوقت المسموح به للوصول إلى حالة ثابتة جديدة.
ما هي البيانات التي يجب أن أرسلها إلى Nanhaiya لإجراء مراجعة لولبية واحدة عالية الإخراج؟
أرسل درجة الراتنج وشكله، والمواد المضافة والحشوات، والمخرجات المطلوبة، وعدد دورات المحرك في الدقيقة الحالي، وبيانات المحرك وعلبة التروس، وملف تعريف البرميل، واتجاهات درجة حرارة الذوبان والضغط، وتفاصيل القالب والمرشح، ورسومات البراغي والبراميل، وقياسات التآكل وعيوب المنتج أو حد الإنتاج الذي تحتاج إلى حله.
ملاحظة تحريرية: تم تحديد مواصفات منتج Nanhaiya ومطالباته كمعلومات منشورة من قبل الشركة. يدعم البحث المستقل علاقات العملية، وليس ضمانًا لأي نموذج نانهايا. تتطلب الحدود النهائية وشروط القبول وجود المادة والآلة والرسم المعتمد وخطة اختبار المشروع.