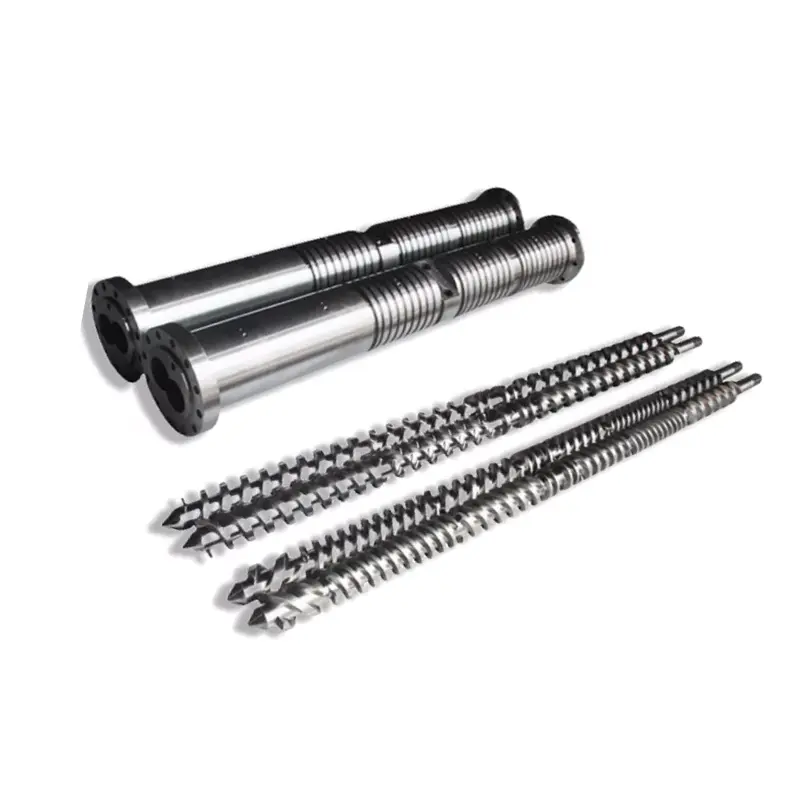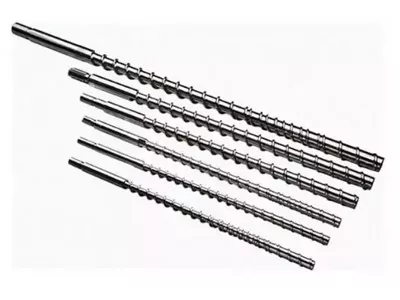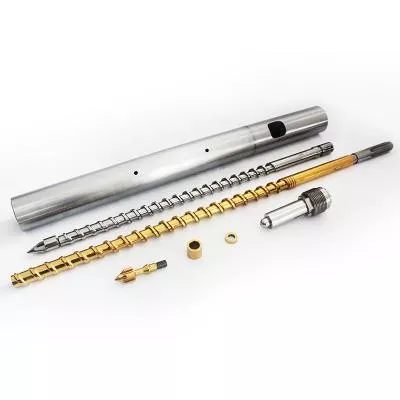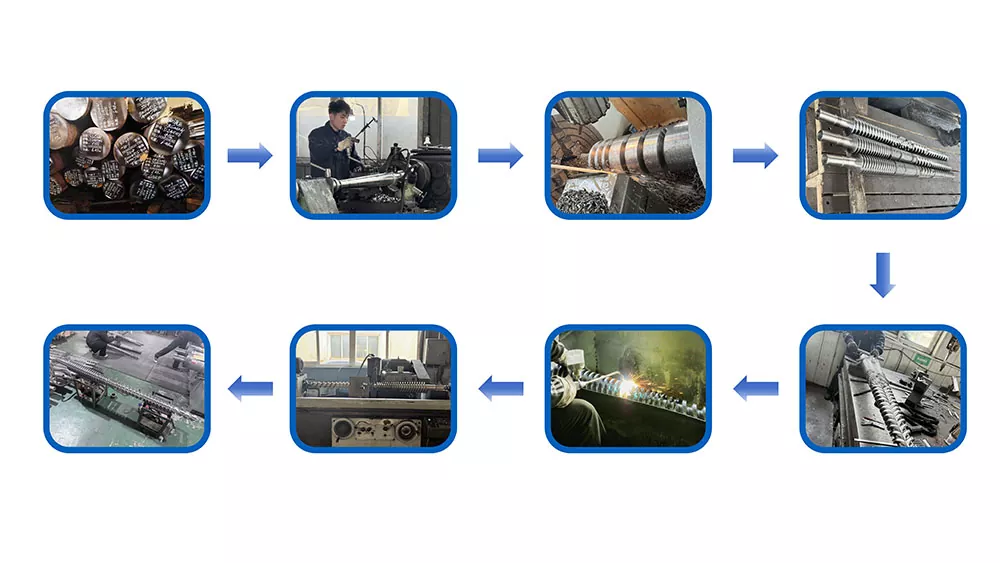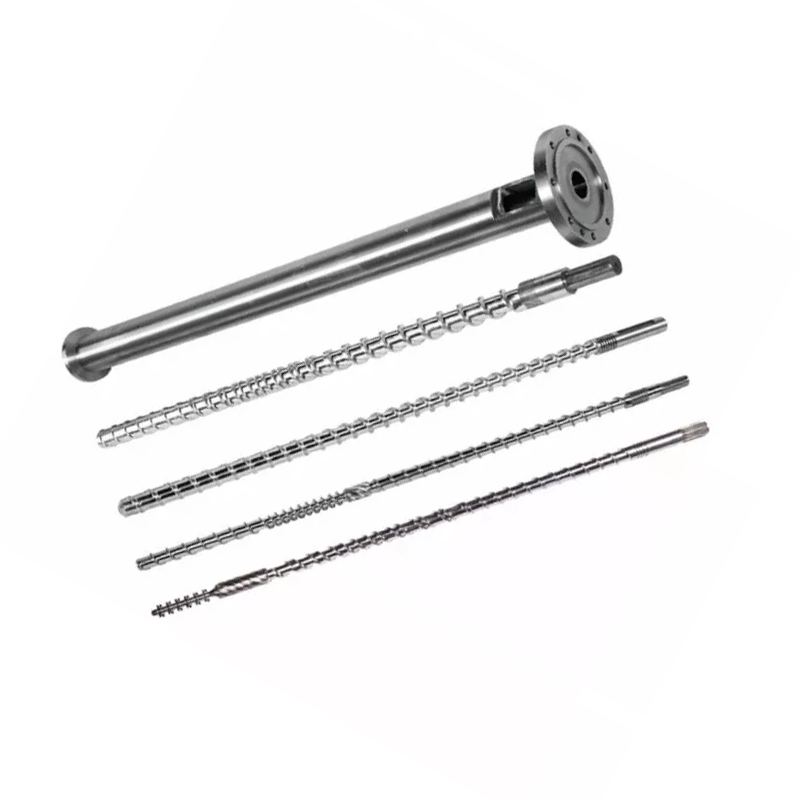

ما يفعله البرميل اللولبي في الواقع
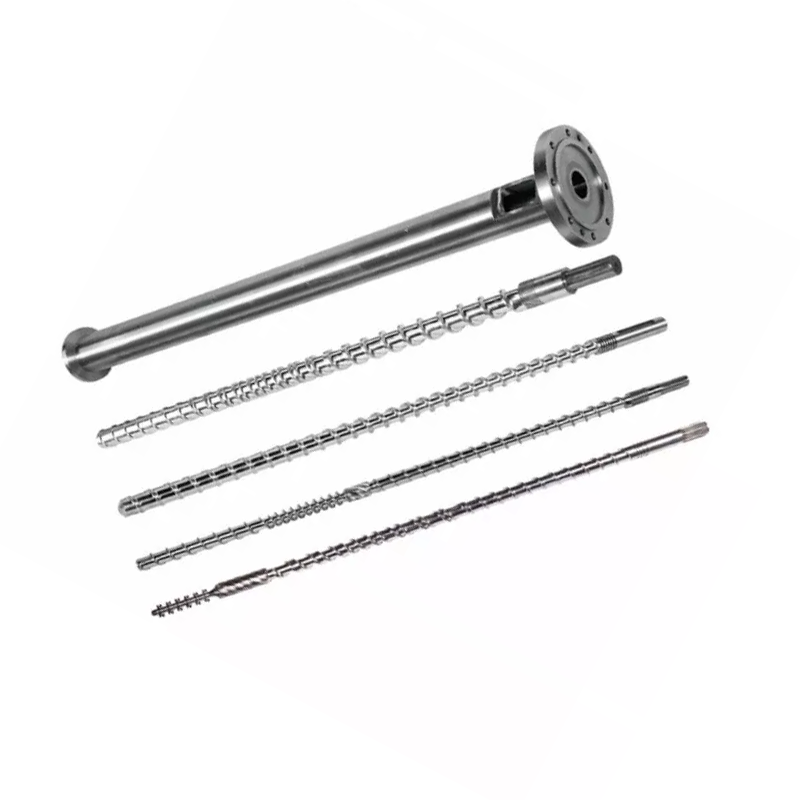
يعمل المسمار والبرميل كزوج متطابق. إليك التسلسل في كل دورة:
- تغذية- تسقط الكريات البلاستيكية من القادوس إلى منطقة التغذية.
- ذوبان— المسمار الدوار يولد حرارة القص. بالاشتراك مع سخانات البرميل، تذوب الكريات وتضغط.
- القياس- يصبح الذوبان موحدا في درجة الحرارة والضغط قبل الحقن.
- حقن- يتحرك المسمار للأمام مثل المكبس، ويدفع البلاستيك المنصهر إلى داخل القالب.
ويؤثر كل متغير في التصميم - الهندسة، ونسب المنطقة، ومعالجة السطح - على مدى نجاح تلك الخطوات الأربع. ويظهر عدم التطابق في أي منها كمشكلة إنتاجية.
القرار 1: نسبة L/D
تعد نسبة L/D (طول المسمار مقسومًا على قطره) هي الرقم الأكثر أهمية في ورقة المواصفات. يتحكم في مدة المكوث وجودة الخلط وتوزيع الحرارة.تستخدم معظم تطبيقات القولبة بالحقن للأغراض العامة نسبة 20:1.
| الراتنج | أوصى L/D |
|---|---|
| PP، PE، PS (قياسي) | 18:1 – 20:1 |
| ايه بي اس، الكمبيوتر الشخصي | 20:1 – 24:1 |
| PVC (حساس للحرارة) | 16:1 – 20:1 |
| حيوان أليف | 20:1 – 22:1 |
| نايلون (السلطة الفلسطينية) | 18:1 – 20:1 |
| المواد المقواة بـ GF | 20:1 – 24:1 |
القرار 2: نسبة الضغط
تقيس نسبة الضغط (CR) مقدار تضييق القناة اللولبية من منطقة التغذية إلى منطقة القياس. يعمل CR الأعلى على ضغط الذوبان بقوة أكبر - وهو أمر جيد بالنسبة للراتنجات غير المتبلورة التي تلين تدريجيًا. يعد الجزء السفلي من CR أكثر لطفًا، وهو ما تحتاجه للمواد الحساسة للحرارة أو المليئة بالألياف.
| الراتنج | نسبة الضغط |
|---|---|
| ABS، PC، PMMA (غير متبلور) | 3.0 – 3.5:1 |
| PP، PE، نايلون (شبه بلوري) | 2.5 – 3.0:1 |
| بولي كلوريد الفينيل | 2.0 – 2.5:1 |
| حيوان أليف | 2.3 - 2.6:1 |
| مقوى بـ GF (≥15%) | 2.0 – 2.5:1 |
القرار 3: نسب المنطقة
ينقسم برغي الحقن القياسي إلى ثلاث مناطق. إن نسبة كل منطقة مهمة بقدر إجمالي L/D.
- منطقة التغذية (L1):قنوات عميقة تقبل الكريات الصلبة من القادوس. أطول = سعة إنتاجية أكبر.
- منطقة الضغط (L2):عمق القناة يتناقص تدريجيا. معظم الذوبان يحدث هنا.
- منطقة القياس (L3):قنوات ضحلة ومتسقة. يضمن درجة حرارة وضغط ذوبان موحدين قبل الحقن.
| الراتنج | تغذية (L1) | الضغط (L2) | القياس (L3) |
|---|---|---|---|
| ب / بي | 50% | 25% | 25% |
| ABS / الكمبيوتر | 40% | 40% | 20% |
| حيوان أليف | 40% | 40% | 20% |
| نايلون (السلطة الفلسطينية) | 35-45% | 35-40% | 20-25% |
| بولي كلوريد الفينيل | 35% | 50% | 15% |
القرار 4: مادة البرميل اللولبي
38CrMoALA - خط الأساس القياسي
يتم تصنيع مسامير القولبة بالحقن الخاصة بشركة Nanhaiya من38CrMoALA سبائك الصلب، معالج بالحرارة ومروي. تتعامل هذه المادة الأساسية مع اللدائن الحرارية القياسية مثل PE وPP وPS وABS بشكل جيد، مع عمر خدمة يبلغ تقريبًا10.000-20.000 ساعةفي ظل ظروف التشغيل العادية.
نيترة
تشكل نيترة الغاز عند درجة حرارة 500-560 درجة مئوية طبقة نيتريدسمك 0.5-0.8 ملممع صلابة950–1050 جهد عالي (~62 HRC). يؤدي ذلك إلى تحسين مقاومة التآكل بنسبة 30-40% مقارنة بالفولاذ غير المعالج. معيار لمعظم تطبيقات قولبة الحقن التي تعمل بمواد غير مملوءة أو مملوءة بخفة.

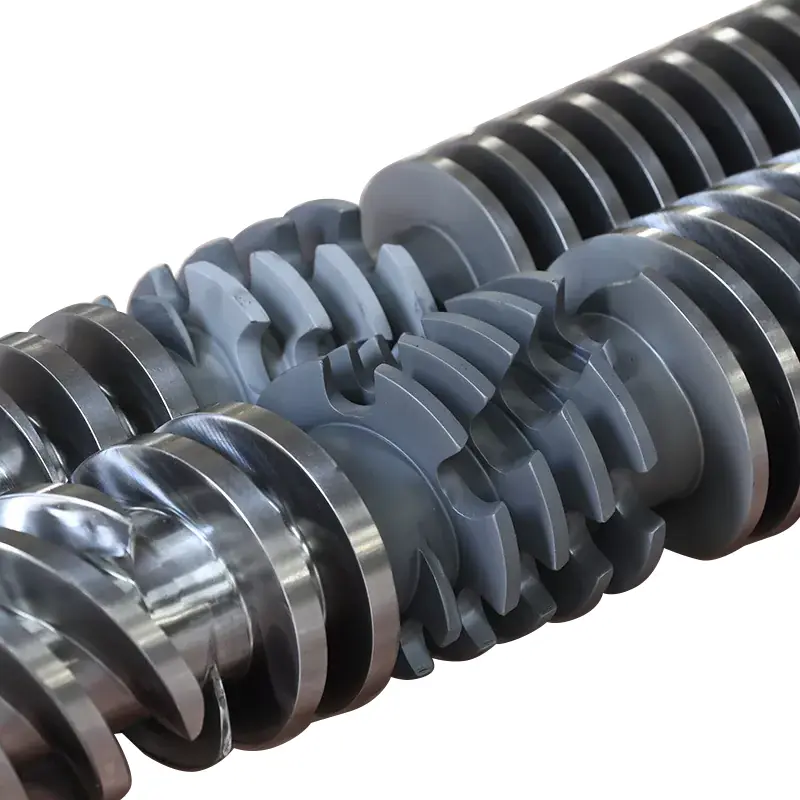
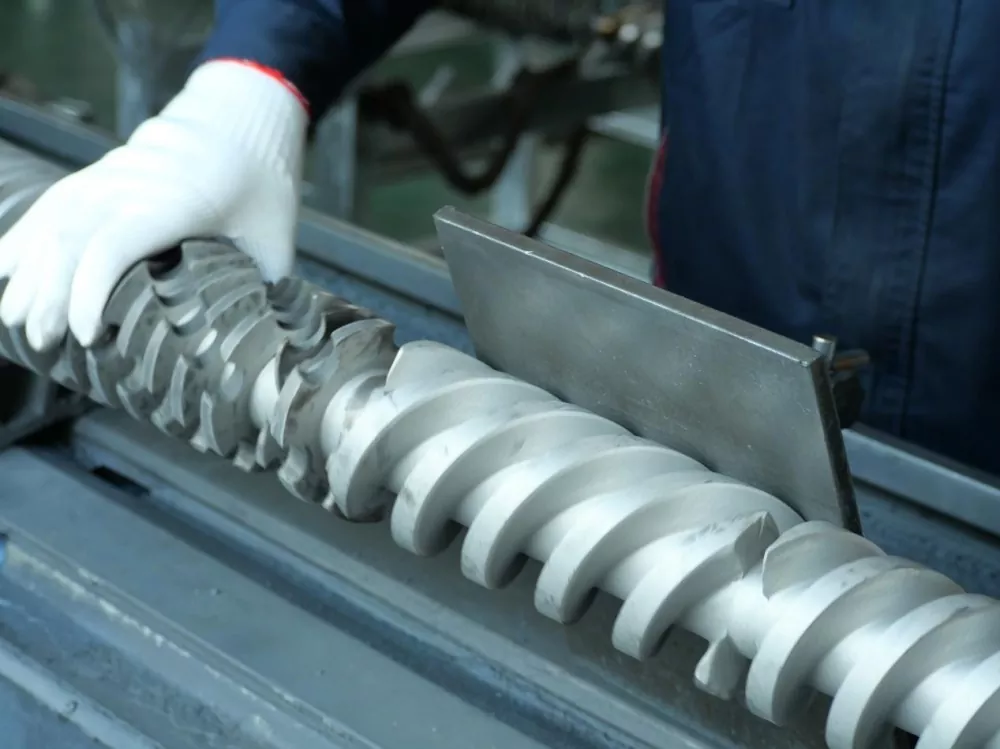
مسمار القولبة بالحقن المتحول (المفاجئ) من Nanhaiya - مناسب للراتنجات البلورية مثل PP وPE والنايلون.
ثنائي المعدن – للتطبيقات الكاشطة
تحتوي البراميل ثنائية المعدن على بطانة عالية المقاومة للتآكل ومرتبطة معدنيًا بتجويف البرميل. عملية Nanhaiya ثنائية المعدن تحققصلابة التجويف الداخلي 62 HRCمن خلال اللحام بالرش من السبائك الصلبة حول المناطق شديدة التآكل في الجزء الداخلي للبرميل.
| طلب | مادة المسمار | علاج برميل |
|---|---|---|
| PE، PP، PS (شاغرة) | 38CrMoALA نيتريد | نيتريد قياسي |
| ABS، PC، نايلون (شاغرة) | 38CrMoALA نيتريد | نيتريد قياسي |
| با + غف ≥30٪ | 38CrMoALA، مروي + مقسى | نيتريد أو ثنائية المعدن |
| محتوى جي إف 15-50% | حواف الطيران ثنائية المعدن / TC | ثنائية المعدن |
| PVC / الراتنجات المسببة للتآكل | سبيكة مقاومة للتآكل | ثنائية المعدن (درجة CR) |
| مليئة بألياف الكربون | كربيد التنغستن | تتحمل رش TC |
القرار 5: قطر المسمار وحجم اللقطة
يجب أن تقع لقطتك الفعلية بين35% و 70%من الحد الأقصى لقدرة المسمار. أقل من 35%، تبقى المادة في البرميل لفترة طويلة وتتعرض لخطر التدهور. فوق 70%، لا يمكن للمسمار أن يتعافى بسرعة كافية خلال الدورة.
فيما يلي التكوينات الشائعة المتوفرة من Nanhaiya:
| كمية الحقن (ز) | المسمار Ø × الطول (مم) | برميل Ø × الطول (مم) |
|---|---|---|
| 30-90 | Φ30×900 | Φ85×860 |
| 60-125 | Φ35×910 | Φ85×860 |
| 100-150 | Φ38×935 | Φ95×900 |
| 125-300 | Φ42×1030 | Φ105×1110 |
| 250-400 | Φ45×1210 | Φ115×1165 |
| 300-500 | Φ50×1300 | Φ125×1260 |
| 500-700 | Φ60×1380 | Φ140×1350 |
| 700-1000 | Φ70×1790 | Φ160×1685 |
| 1000-1500 | Φ160×3500 | Φ270×3200 |
| 1300-2500 | Φ170×3415 | Φ317×3380 |

مسمار القولبة بالحقن التدريجي من Nanhaiya - أفضل للراتنجات غير المتبلورة مثل ABS، وPC، وPMMA.
علامات تحذيرية تشير إلى أن المسمار الحالي الخاص بك غير مناسب للمهمة
- بقع سوداء أو علامات الحروق- تدهور المواد نتيجة لوقت المكوث الزائد أو بسبب وجود نقطة ساخنة. تحقق من مناطق درجة حرارة البرميل وخلوص المسمار.
- وزن النار غير متناسق— في كثير من الأحيان صمام عدم رجوع متآكل أو خلوص زائد بين المسمار والبرميل مما يسمح بالتدفق العكسي.
- علامات التناثر على السطح- الرطوبة أو الغاز في الذوبان. قد يشير إلى عدم كفاية التجفيف المسبق أو وجود هندسة لولبية لا يتم تهويتها بشكل صحيح.
- انتعاش بطيء/مدة دورة طويلة- قدرة التلدين غير كافية. من المحتمل أن يحتاج قطر المسمار إلى الزيادة.
- خردة عالية على تغيرات اللون- سوء الاختلاط في منطقة القياس. غالبًا ما يحل عنصر خلط Maddock أو الحاجز المضاف إلى المسمار هذه المشكلة.
ماذا تخبر الشركة المصنعة الخاصة بك عند طلب عرض أسعار
- ماركة الآلة و موديلها— أو قطر التجويف وأبعاد الحافة للآلات غير القياسية
- الراتنجات الأولية- قم بتضمين نوع الحشو والنسبة المئوية إن أمكن
- نطاق حجم اللقطة- الحد الأدنى والحد الأقصى بالجرام
- وقت الدورة المستهدفة
- المشاكل الحالية التي تحاول حلها- إن وجدت
احصل على توصية فنية من Nanhaiya
نقوم بالرد خلال 12 ساعة. يمكن لفريقنا الهندسي تحديد الشكل الهندسي المناسب للبراغي ودرجة المادة والأبعاد لجهازك والراتنج - قبل الالتزام بعرض أسعار.