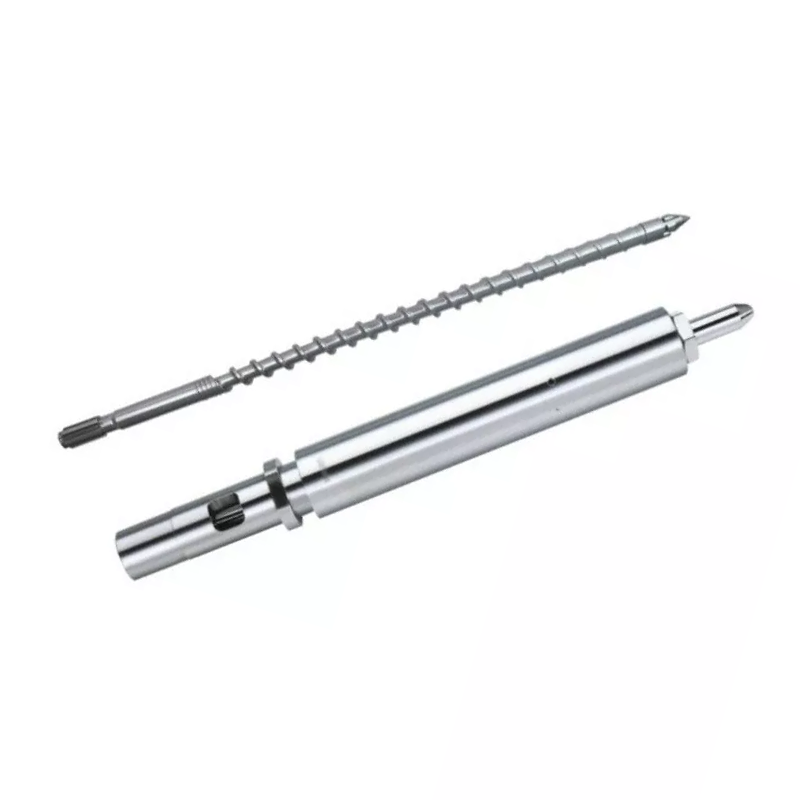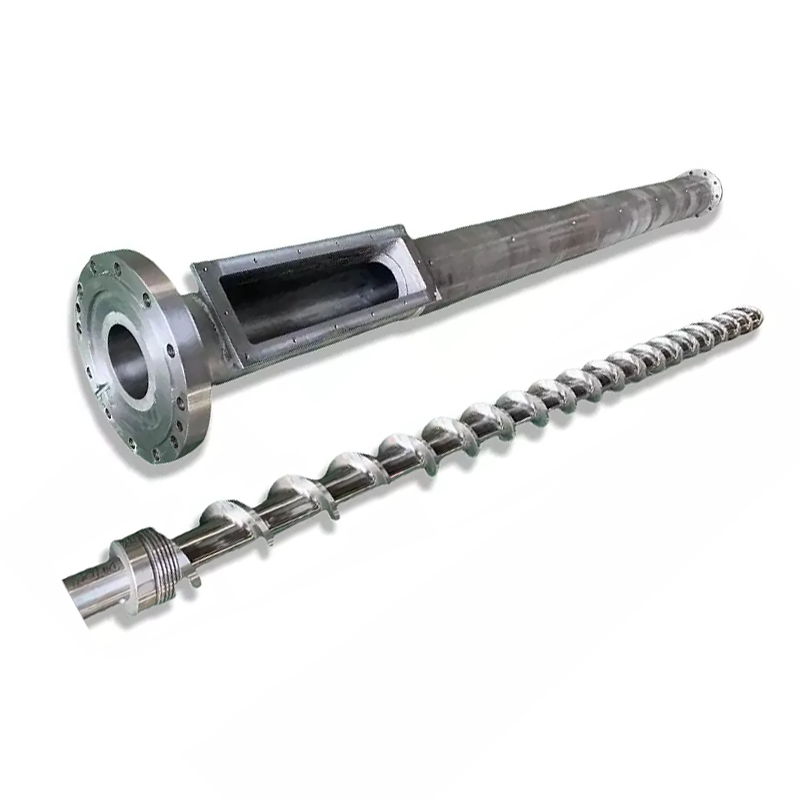
نسبة حقن المسمار L/Dيتم تقسيم طول العمل على قطر المسمار، ومعظم براغي الحقن تعمل بنسبة 18:1 إلى 25:1. إليك ما لا تخبرك به ورقة المواصفات: لا يمكنك تغيير L/D على جهاز تملكه بالفعل. يتم تحديد الطول بواسطة البرميل. ما يمكنك تغييره هوقطر المسمار، وفي البرميل الثابت، يقوم خيار واحد بتحريك L/D، وسعة اللقطة، وضغط الحقن معًا، في اتجاهين متعاكسين. يوفر المسمار الأصغر حجمًا أعلى من L/D، ولقطة أصغر، وضغطًا أكبر. قم بمطابقة هذه التجارة مع الراتنج الخاص بك والجزء الخاص بك، ومعظم أسئلة L/D تجيب على نفسها.
ماذا تعني نسبة L/D على برغي الحقن
L/D هو طول عمل المسمار (L) مقسومًا على قطره الخارجي (D). المسمار الذي يزيد طوله عن عرضه بـ 22 مرة له L/D يبلغ 22:1.
النسبة تقاس بالحجم. يبلغ طول المسمار 40 مم بنسبة 22:1 880 مم. يبلغ طول المسمار 80 مم بنسبة 22:1 1760 مم. نفس النسبة، آلات مختلفة جدا.
ما تصفه النسبة في الواقع هومقدار المدرج الذي يجب على المسمار القيام بعمله. تحدث التغذية والذوبان والقياس على طول هذا الطول. المزيد من الطول يعني المزيد من قدرة الذوبان والمزيد من الخلط. الطول الأقل يعني تقليل كليهما، ووقتًا أقل حتى تظل المادة ساخنة.
تقع معظم براغي الحقن بين 18:1 و25:1، مع نسبة 20:1 إلى 22:1 هي الأرضية المشتركة في الآلات ذات الأغراض العامة. يغطي دليل الركيزة الصورة الكاملة في موقعنادليل برميل المسمار صب الحقن.
لماذا يكون الحقن L/D أقصر من البثق L/D
تعمل الطاردات عادةً بنسبة 25:1 إلى 33:1. تبقى براغي الحقن أقصر، والسبب هو الدورة وليس التقليد.
يدور برغي الطارد بشكل مستمر. تدخل المادة من أحد الأطراف، وتتحرك عبرها، وتخرج من الطرف الآخر. لا شيء ينتظر.
يعمل برغي الحقن على دفعات. إنه يدور ليُلدن طلقة واحدة، ثم يتراجع، ثم يتوقف. إنه يحقن، ويبرد القالب. خلال كل ذلك، يظل المنصهر الموجود بالفعل في البرميل ثابتًا ويظل ساخنًا.
هذا الانتظار هو الفرق كله. البرميل الأطول يحمل المزيد من الذوبان، وفي ماكينة الحقن، المزيد من الذوبان يعني انتظار المزيد من المواد خلال دورات أكثر. بالنسبة للراتنج الحساس للحرارة، فإن الطول الإضافي لا يعني سعة إضافية. إنه تاريخ حراري إضافي.
لذا فإن تصميم الحقن يوازن بين قدرة الذوبان ووقت المكوث، في حين أن البثق في الغالب يشتري فقط قدرة الذوبان.
الشيء الذي لا يخبرك به أحد: لا يمكنك تغيير L/D
مقالات عن L/D تتحدث كما لو كان عليك اختيار رقم. على الجهاز الذي تملكه بالفعل، لا تملكه.
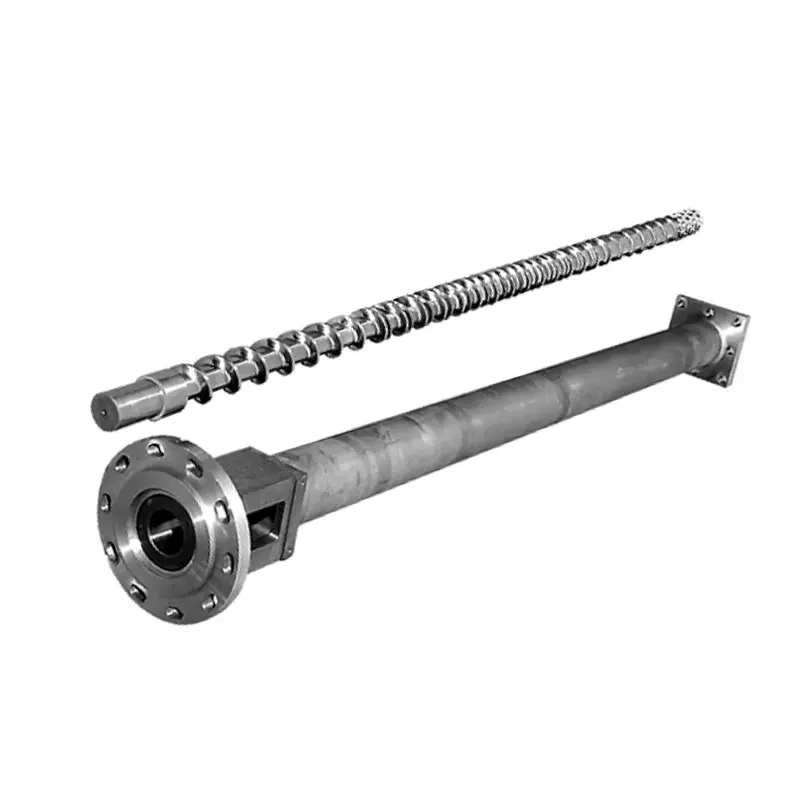
تم تثبيت L بواسطة البرميل.البرميل عبارة عن وعاء ضغط آلي مثبت بمسامير في إطار الماكينة، مع مناطق التسخين وحلق التغذية والتركيب كلها مبنية حول طول واحد. لا أحد يجعل البرميل أطول.
وبالتالي فإن المتغير الوحيد المتبقي في L/D هو D، قطر المسمار. غير القطر، وتتغير معه النسبة، لأن الطول فوق الخط لا يتحرك أبدًا.
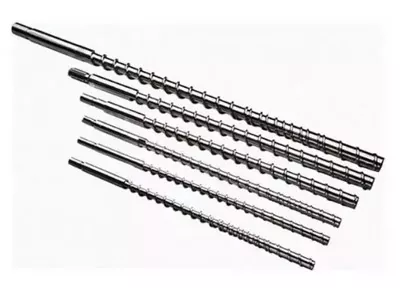
هذا هو السبب في قيام صانعي الآلات بإدراج قطرين أو ثلاثة أقطار لولبية لنفس الآلة. إنهم لا يقدمون لك ثلاثة أحجام من اللقطات. إنهم يعرضون عليك ثلاث نقاط على منحنى المقايضة، وحجم اللقطة ليس سوى أحد الأشياء المتحركة.
قطر المسمار: الرافعة التي تحرك كل شيء
في البرميل الثابت، يقوم خيار واحد بتحريك أربعة أشياء في وقت واحد. افهم هذا الجدول وستفهم الحقن L/D.
| إذا اخترت ... | قطر المسمار أصغر | قطر المسمار أكبر |
|---|---|---|
| نسبة L/D | أعلى(نفس L، أصغر D) | أدنى(نفس L، أكبر D) |
| القدرة على التسديد | الأصغر(حجم أقل لكل ملم من السكتة الدماغية) | أكبر |
| ضغط الحقن متاح | أعلى(نفس القوة على مساحة أصغر) | أدنى |
| قدرة ذوبان لكل طلقة | أحسن(المزيد من L/D لمواد أقل) | أقل سخاء |
| مدة الإقامة لجزء معين | أقصر(تستخدم اللقطة برميلًا أصغر حجمًا) | أطول |
| الدعاوى | أجزاء دقيقة صغيرة، جدران رقيقة، لزوجة عالية وراتنجات حساسة للحرارة | لقطات كبيرة، راتنجات سلعية، أقسام سميكة |
اقرأ صف الضغط مرة أخرى، لأنه يحدد وظائف أكثر مما يتوقع الناس. يوفر المحرك الهيدروليكي أو الكهربائي للماكينة قوة ثابتة إلى الجزء الخلفي من المسمار. الضغط هو القوة مقسومة على المساحة. يحتوي المسمار الأصغر على مساحة وجه أقل، وبالتالي فإن نفس القوة تنتج ضغط ذوبان أعلى.
هذا هو السبب في أن الأعمال ذات الجدران الرقيقة وعالية اللزوجة غالبًا ما تقع على المسمار الصغير: يمكنها دفع الذوبان إلى تجويف ضيق لا يستطيع المسمار الكبير ملئه. إن ارتفاع L/D الذي يأتي معه هو مكافأة، وليس صدفة.
واقرأ صف الإقامة أيضًا. إنه الجهاز الذي يقرر بهدوء ما إذا كان جهاز الكمبيوتر الخاص بك يتحول إلى اللون الأصفر.

كيف يؤثر L/D على حجم اللقطة
بدقة، L/D لا يحدد حجم اللقطة. القطر والشوط يفعلان: حجم اللقطة هو مساحة المقطع العرضي للمسمار مضروبة في المسافة التي ينتقل بها.
لكن على آلة حقيقية، لا يمكنك فصلهما، لأن نفس القطر الذي يحدد اللقطة يحدد أيضًا L/D الخاص بك. اختر المسمار الصغير لجزء صغير من الدقة، وبذلك تكون قد اخترت L/D أعلى في نفس اللحظة.
والنتيجة العملية هي نتيجة سعيدة. يمنحك المسمار الذي يمنحك اللقطة الصغيرة أيضًا طول ذوبان أكبر لكل جرام من المادة وضغط حقن أعلى. هذه الخصائص الثلاثة تناسب نفس الوظائف، وهذا هو السبب في أن التجارة تعمل بشكل نظيف في أغلب الأحيان.
المكان الذي يتوقف فيه الأمر عن السعادة هو عندما تقوم بإدخال جزء من المسمار الخاطئ. قم بتشغيل لقطة صغيرة جدًا على برغي ذي قطر كبير وستحصل على أسوأ ما في الأمرين: انخفاض L/D، وحجم برميل ضخم بالنسبة إلى لقطتك، والمواد التي تدور عبر الحرارة لفترة طويلة جدًا.
وقت الإقامة: قاتل الجودة الذي يمكنك حسابه
وقت المكوث هو المدة التي تظل فيها قطعة معينة من البوليمر ساخنة داخل البرميل قبل حقنها. إنه الرقم الأقل تقديرًا في عملية قولبة الحقن، ويمكنك تقديره في ثلاثين ثانية.
وقت الإقامة ≈ (سعة طلقة البرميل ÷ حجم طلقتك) × زمن الدورة
كلا القدرات في نفس الوحدات. خذ سعة اللقطة من تصنيف الآلة.
عمل مثال. آلة بسعة 200 جرام من الطلقات، تعمل على تشغيل جزء 20 جرام في دورة مدتها 30 ثانية. النسبة هي 10، لذا يمر الذوبان خلال عشر دورات تقريبًا. مدة الإقامة حوالي 300 ثانية، أو خمس دقائق.
تعتبر خمس دقائق عند درجة حرارة الذوبان وقتًا طويلاً بالنسبة لأجهزة الكمبيوتر الشخصية أو POM أو PET أو PVC. لا يوجد شيء خاطئ في إعداداتك. الجزء ببساطة صغير جدًا بالنسبة للبرميل، ويتم طهي المادة بينما تنتظر دورها.
الآن انقل هذه المهمة إلى برغي أصغر. تنخفض سعة الطلقة إلى 80 جم على سبيل المثال. ويستخدم نفس الجزء البالغ وزنه 20 جم الآن ربع البرميل، ويستمر الذوبان خلال أربع دورات بدلاً من عشر، وينخفض وقت المكوث إلى دقيقتين تقريبًا.
لم تقم بتغيير أي نقطة ضبط. لقد قمت بتغيير قطر المسمار، وذهبت معها مشكلة التدهور.
نطاق سعة التسديد 20-80%
توجيهات الصناعة التي يتم الاستشهاد بها بشكل شائع هي الحفاظ على لقطتك في مكان ما بين 20% و80% تقريبًا من سعة اللقطة المقدرة بالجهاز. قم بتأكيد الحزام وفقًا لدليل جهازك، لكن المنطق الكامن وراءه ينطبق في كل مكان.
أسفل الفرقة، مدة الإقامة طويلة. تقوم المادة برحلات كثيرة عبر الحرارة، وتتحلل الراتنجات الحساسة للحرارة. هذا هو الفشل الذي تكتشفه الصيغة أعلاه.
فوق الفرقة، ينكسر شيئين. لم يتبق ما يكفي من البراميل لحمل وسادة مناسبة، لذلك تصبح التعبئة غير متناسقة في اللقطة. ويتمتع المسمار بوقت وطول أقل لإذابة برميل كامل تقريبًا من المواد، لذا فإن جودة الذوبان تتأثر تمامًا عندما تطلب أقصى استفادة منها.
الأرض في منتصف الفرقة ويكون للآلة مساحة للعمل. إذا كان الجزء الخاص بك موجودًا خارجه، فإن الإصلاح الصحيح هو قطر لولبي مختلف، أو جهاز مختلف، وليس مجموعة بطولية من إعدادات العملية.
كيف يؤثر L/D على جودة الذوبان
الطول هو قدرة الذوبان، وقدرة الذوبان هي الجودة.
المزيد من L/D يعطي ذوبانًا أكثر اكتمالاً.يجب على الكريات الصلبة أن تنتقل إلى جدار البرميل الساخن لمسافة أبعد، لذلك يبقى عدد أقل منها على قيد الحياة عندما لا تذوب. البقع الصلبة والشوائب على شكل عدسة في الجزء تؤدي إلى فشل الذوبان، ويحاربها الطول.
المزيد من L/D يعطي ذوبانًا أكثر تجانسًا.تتساوى درجة الحرارة، ويتم توزيع اللون والحشو بشكل أفضل، ويكون الذوبان الذي يصل إلى حلقة الفحص أكثر اتساقًا من لقطة إلى أخرى. يظهر ذلك كنافذة عملية أوسع.
المزيد من L/D يعطي أيضًا المزيد من التاريخ الحراري.نفس الطول الذي يذوب تمامًا يحافظ أيضًا على المواد لفترة أطول، وبالنسبة للـ PVC، وPC، وPOM، وPET، فهذه تكلفة وليست فائدة.
لذا فإن جودة الذوبان ليست حالة الأفضل. إنه توازن: الطول الكافي للإذابة تمامًا، وليس حجم البرميل كبيرًا لدرجة أن المادة تنتظر وقتًا طويلاً حتى يتم استخدامها. عندما تكون قدرة الذوبان هي قيدك المحدد، يقوم المسمار الحاجز برفعها دون إضافة ملليمتر واحد للبرميل.
اختيار L/D والقطر عن طريق الراتنج والجزء
ضع الصفقات معًا وسيسقط الاختيار من الراتينج والجزء.
| حالتك | تميل نحو | لماذا |
|---|---|---|
| أجزاء دقيقة صغيرة ذات جدران رقيقة | برغي أصغر، L/D أعلى | يملأ ضغط الحقن العالي المقاطع الرقيقة؛ ذوبان جيد لكل جرام. إقامة قصيرة |
| راتينج حساس للحرارة (PC، POM، PET، PVC) | برغي أصغر للتصوير؛ نهاية أقصر من النطاق L/D | وقت الإقامة هو العدو. أبقِ اللقطة كبيرة بالنسبة لسعة البرميل |
| راتينج هندسي عالي اللزوجة | برغي أصغر، L/D أعلى | يحتاج إلى ضغط لملء وطول ليذوب تمامًا |
| طلقات كبيرة، راتنجات السلع الأساسية (PE، PP، PS) | برغي أكبر، L/D أقل | يؤدي القدرات؛ تتحمل هذه الراتنجات طول الذوبان المنخفض |
| أجزاء سميكة الجدران، دورات بطيئة | برغي أكبر، مشاهدة الإقامة | الدورات الطويلة تضاعف وقت الإقامة. إعادة الحساب قبل الالتزام |
| مركب مملوء بالزجاج أو مادة كاشطة | القطر لكل جزء؛ تغييرسطح | L/D يتبع الجزء. إجابة التآكل هي تجويف ثنائي المعدن، وليس طولًا مختلفًا |
| لا يذوب عند الإنتاج العالي | نفس القطر؛ المسمار الحاجز | أنت بحاجة إلى قدرة ذوبان، وليس طول البرميل. البرميل لا يتغير على أي حال |
لاحظ الصفين الأخيرين. اثنين من المشاكل الأكثر شيوعًا التي يجلبها إلينا صانعو القوالب ليست مشاكل L/D على الإطلاق، وشراء قطر لولبي مختلف لحلها يهدر المال.
أخطاء L/D الشائعة في قولبة الحقن
- نسخ قذف L/D.يتجاهل رقم 30:1 من طاولة الطارد المطبقة على برغي الحقن مشكلة وقت الإقامة التي تحدد قولبة الحقن. تقوم الآلتان بوظائف مختلفة.
- على افتراض أطول هو أفضل.المزيد من الطول هو المزيد من الذوبانوالمزيد من التاريخ الحراري. على الراتنج الحساس للحرارة، يفوز الثاني وتتحلل المادة.
- تجاهل نسبة اللقطة إلى القدرة.مشكلة الجودة الأكثر شيوعًا التي نراها مرتبطة بالهندسة هي طهي جزء صغير في برميل كبير. لا أحد يتحقق من ذلك، لأنه ليس على أي شاشة الإعدادات.
- يمكن تغيير الاعتقاد L/D على جهاز موجود.لا يمكن ذلك. مجموعات البرميل L. القطر فقط هو ما يمكنك اختياره.
- إلقاء اللوم على L/D لمشكلة الذوبان.إذا ظهرت المواد غير المنصهرة فقط عند الإنتاج العالي، فإن قدرة الذوبان لديك تكون قصيرة، وليس البرميل الخاص بك. يقوم المسمار الحاجز بإصلاح ذلك في نفس البرميل.
- إلقاء اللوم على L/D لمشكلة التآكل.انخفاض الناتج في نفس سرعة المسمار هو ارتداء الخلوص، وليس الهندسة. قم بقياسه قبل إعادة تصميم أي شيء.

كيفية طلب المسمار الصحيح
يقوم مصنع المسمار بتصميم ما تخبرهم به. أرسل هذه، وتتبع توصية القطر والهندسة.
- العلامة التجارية للآلة والطراز وقطر المسمار الحالي.تغطي صورة اللوحة معظمها، وتخبرنا بطول البرميل الذي تعمل بداخله.
- قدرة اللقطة المقدرة للآلة ،إذا كنت تعرف ذلك، ووزن الجزء الفعلي الخاص بك.
- وقت الدورة.وبالرقمين أعلاه يمكن حساب مدة الإقامة لك.
- محتوى الراتنج والدرجة والحشو.يؤدي هذا إلى دفع ملف الضغط والمعالجة السطحية بقدر القطر.
- العيب الذي تريده قد ذهب.نقاط اصفرار في مكان الإقامة. نقطة عدم الذوبان عند قدرة الذوبان. تشير اللقطات القصيرة إلى الضغط أو إلى حلقة الفحص. ولكل منهما إجابة مختلفة.
- رسم، أو المسمار الخاص بك البالية.إما يتيح لنا البناء على جهازك. يتم قياس الجزء البالي بمعدات CMM إلى ±0.01 مم ويتم إعادة بناء الشكل الهندسي.
لماذا العمل مع نانهايا
أرسل لنا وزن الجزء، وزمن الدورة، وطراز الآلة، وسوف نقوم بإجراء حساب وقت الإقامة قبل أن نعرض عليك أي شيء. في بعض الأحيان يكون الجواب هو قطر المسمار المختلف. في بعض الأحيان يكون هذا بمثابة برغي حاجز في البرميل الموجود لديك بالفعل. في بعض الأحيان يكون عملك ينتمي إلى جهاز مختلف، وسنقول ذلك.
عندما يكون المسمار الجديد هو الحل، قامت نانهايا ببناءمسامير صب الحقنوالبراميل لأكثر من عشرين عامًا، في 38CrMoAlA، و42CrMo، وSKD-61، والفولاذ المقاوم للصدأ، المنترد أو ثنائي المعدن مع طبقة من سبائك تحمل التنغستن مقاس 2.5-3 مم عند درجة حرارة تصل إلى 62 HRC حيث تتطلب التغذية ذلك.
نحن نبني على الرسم الخاص بك، أو نموذج الآلة، أو العينة البالية، معالبدائلمتوافق مع العلامات التجارية الكبرى للآلات، والحد الأدنى للطلب هو مجموعة واحدة، وعرض أسعار خلال 12 ساعة.
هل تحارب الاصفرار أو عدم الذوبان أو اللقطات القصيرة؟ أرسل طراز جهازك ووزن الجزء ووقت الدورة والراتنج. سنخبرك ما إذا كان L/D، أو القطر، أو قدرة الذوبان، أو التآكل، ونعرض الأسعار في غضون 12 ساعة.
احصل على توصية المسمارالأسئلة المتداولة
ما هي نسبة L/D النموذجية لبرغي قولبة الحقن؟
تعمل معظم براغي الحقن بين 18:1 و25:1، مع نسبة 20:1 إلى 22:1 وهي الأرضية المشتركة في الآلات ذات الأغراض العامة. تفضل الراتنجات الحساسة للحرارة الطرف الأقصر لأن المادة تقضي وقتًا أقل في الحرارة. المواد البلاستيكية الهندسية التي تحتاج إلى ذوبان شامل تفضل النهاية الأطول.
هل يمكنني تغيير نسبة L/D في آلة التشكيل بالحقن الخاصة بي؟
ليس مباشرة. يتم تحديد الطول بواسطة البرميل، الذي يتم تشكيله في الآلة. ما يمكنك تغييره هو قطر المسمار، ولأن L يبقى كما هو، فإن القطر الأصغر يعطي تلقائيًا L/D أعلى. يؤدي هذا الاختيار الفردي أيضًا إلى تغيير سعة اللقطة وضغط الحقن المتاح.
هل تؤثر نسبة L/D على حجم اللقطة؟
بشكل غير مباشر، وبشكل لا ينفصل. يأتي حجم الطلقة من قطر اللولب والشوط، وليس من L/D. ولكن على البرميل الثابت، فإن القطر الذي يحدد طلقتك يحدد أيضًا L/D الخاص بك. اختر برغيًا أصغر للقطة أصغر، وستحصل على L/D أعلى وضغط حقن أعلى في نفس الوقت.
كيف أحسب مدة المكوث في القولبة بالحقن؟
اقسم قدرة اللقطة المقدرة للآلة على حجم اللقطة الفعلي، ثم اضربها في وقت الدورة. آلة 200 جرام تعمل بجزء 20 جرام في دورة مدتها 30 ثانية توفر ما يقرب من 300 ثانية أو خمس دقائق من البقاء. يعد هذا وقتًا طويلاً للاحتفاظ بالكمبيوتر الشخصي أو POM أو PET أو PVC عند درجة حرارة الذوبان.
لماذا يكون الحقن L/D أقصر من البثق L/D؟
لأن المسمار الحقن يعمل في رشقات نارية. إنها تلدن اللقطة، ثم تتوقف بينما تقوم الآلة بالحقن ويبرد القالب، ويظل الذوبان الموجود في البرميل ساخنًا طوال الوقت. يعمل الطارد بشكل مستمر ولا شيء ينتظر. يعد طول البرميل الإضافي في ماكينة الحقن تاريخًا حراريًا إضافيًا، وليس مجرد قدرة ذوبان إضافية، لذا تظل براغي الحقن أقصر.
ما هي النسبة المئوية لسعة البرميل التي يجب أن تستخدمها طلقتي؟
تبلغ الإرشادات الشائعة ما يقرب من 20% إلى 80% من قدرة التسديد المقدرة، ودليل الآلة الخاص بك هو المرجع. وتحت هذا النطاق، يمتد وقت المكوث لفترة طويلة وتتحلل المواد الحساسة للحرارة. وفوقه، لا يوجد مكان لوسادة مناسبة ووقت أقل لإذابة برميل ممتلئ تقريبًا.
هل L/D الأعلى أفضل لقولبة الحقن؟
ليس تلقائيا. المزيد من الطول يعطي ذوبانًا أكثر اكتمالاً وذوبانًا أكثر تجانسًا، مما يحسن الجودة. كما أنها تحافظ على المزيد من المواد الساخنة لفترة أطول، مما يؤدي إلى تحلل الراتنجات الحساسة للحرارة. يعمل L/D المناسب على إذابة المواد الخاصة بك تمامًا دون الاحتفاظ بها لفترة أطول مما تحتاج.
أجزائي تصفر. هل هذه مشكلة L/D؟
عادةً ما تكون مشكلة وقت المكوث، وهي مشكلة من حجم الطلقة إلى سعة البرميل. قم بإجراء حساب الإقامة أولاً. إذا تم طهي جزء صغير في برميل كبير، فلن يتمكن أي ضبط لدرجة الحرارة أو هندسة لولبية من إصلاحه. قطر المسمار الأصغر، أو آلة أصغر، سوف تفعل ذلك.