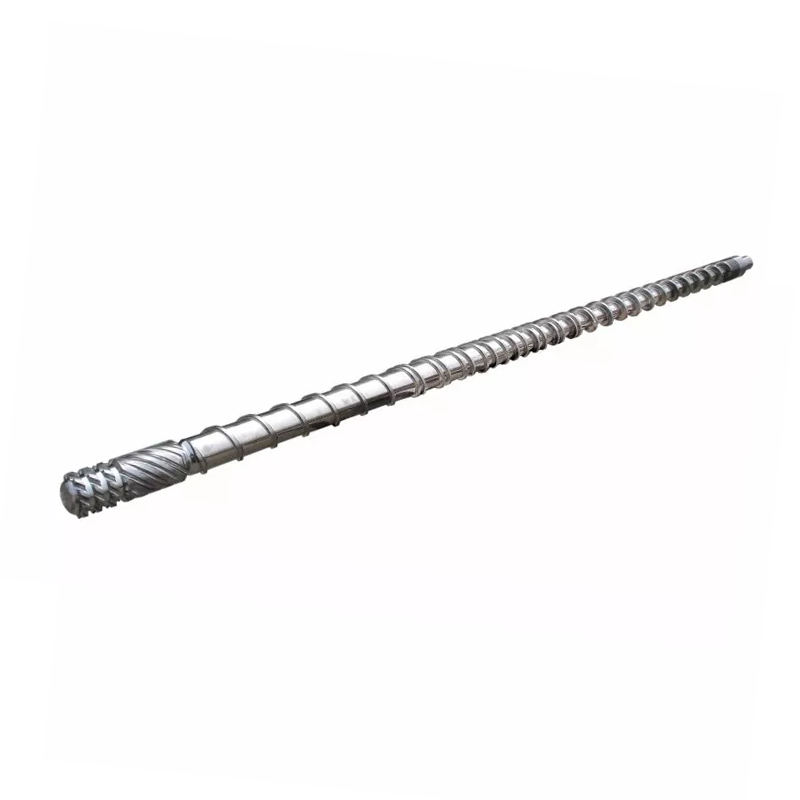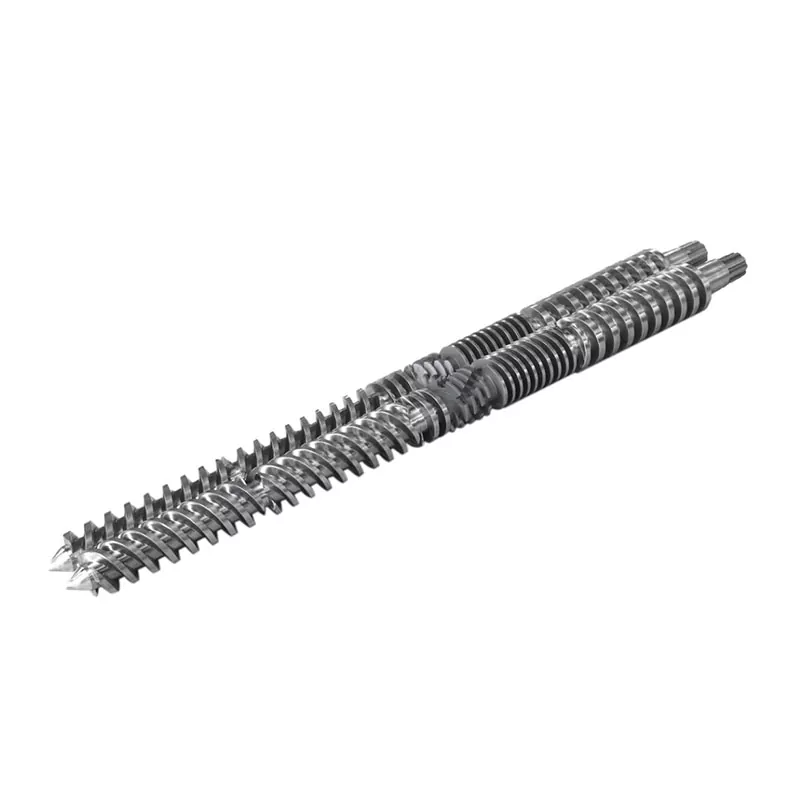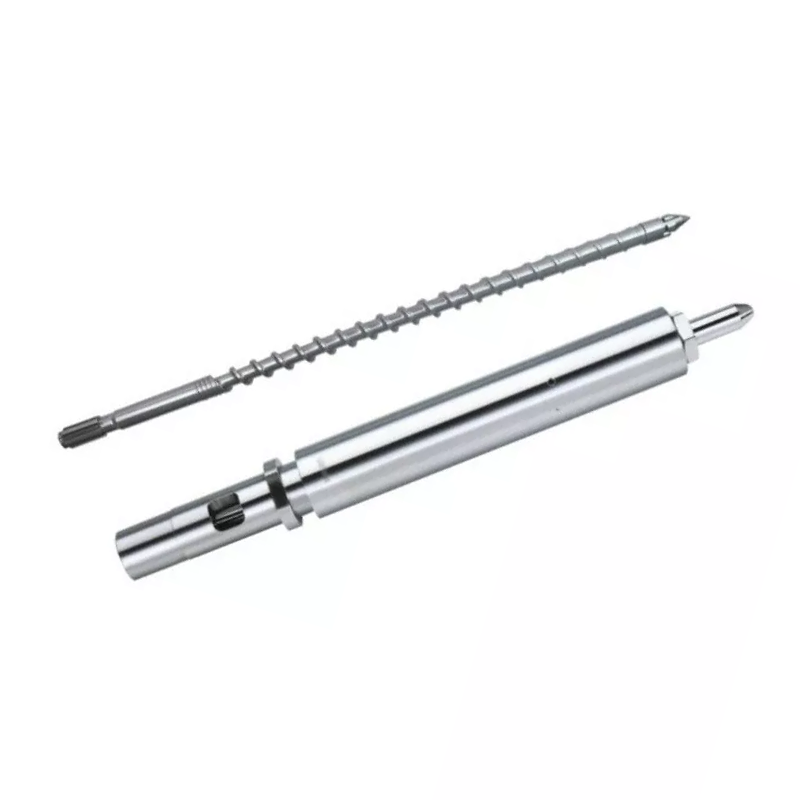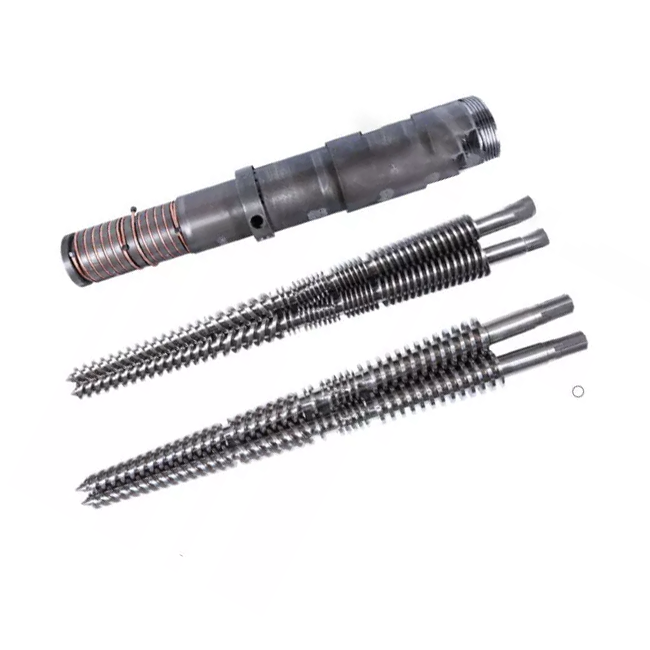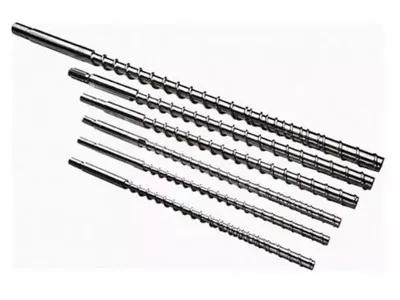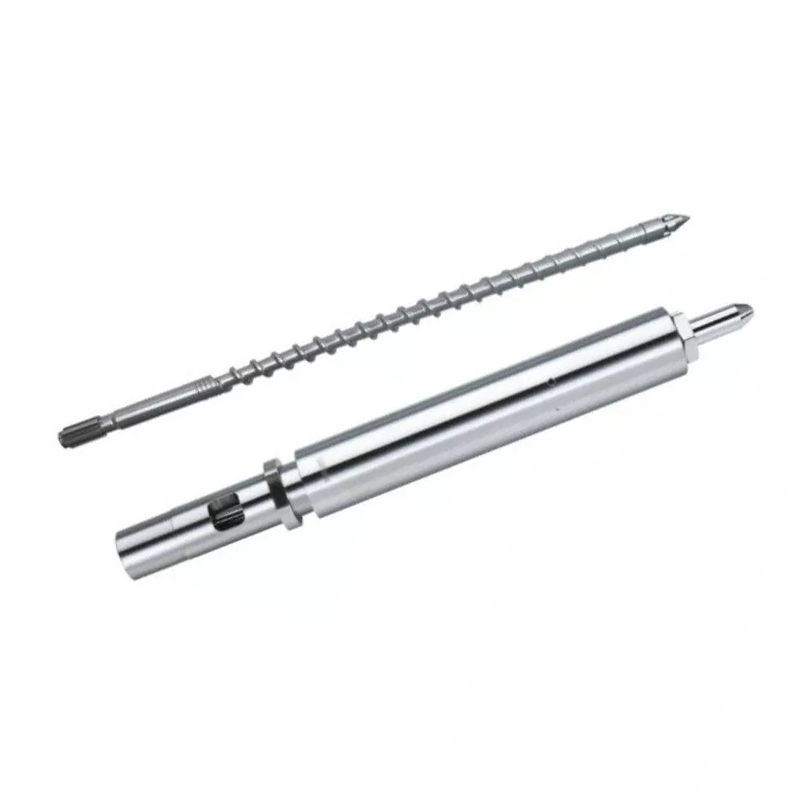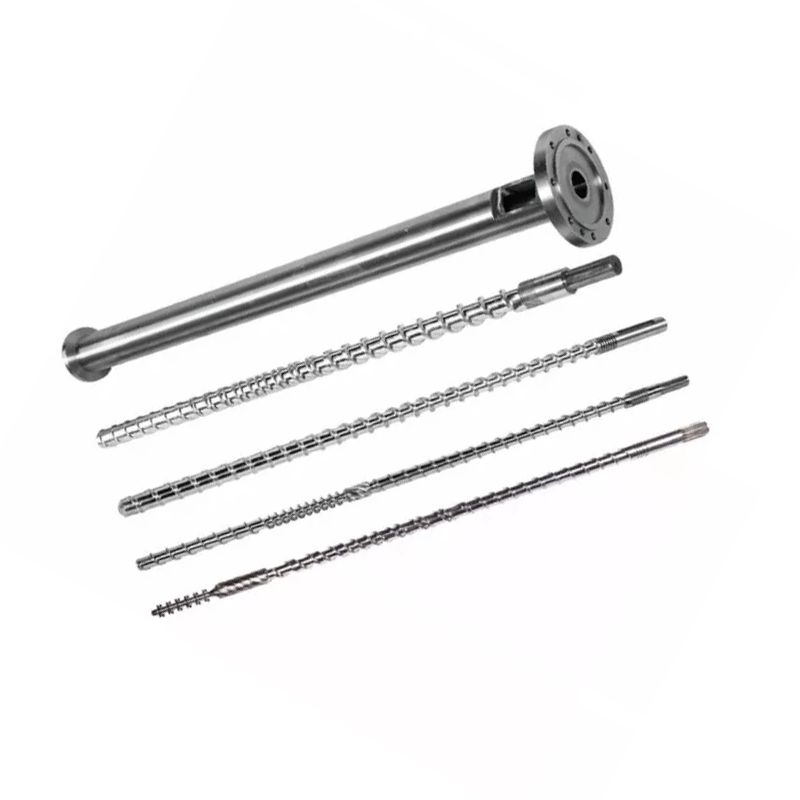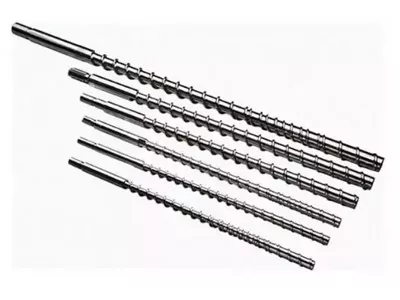
لكحقن صب برميل المسماريقرر جودة الذوبان واتساق اللقطة ووقت الدورة. أدناه: كيفية اختيار الشكل الهندسي والمعالجة السطحية للراتنج الخاص بك، وكيفية الحفاظ على المجموعة، وكيفية تتبع الخلل مرة أخرى إلى المسمار أو البرميل أو حلقة الفحص بدلاً من مطاردته من خلال إعدادات الماكينة. تحمل براغي الحقن 38CrMoAlA المُنتردة لدينا طبقة نيتريد 0.5–0.8 مم عند 950–1050 جهد عالي، وتتناسب مع PE وPP وPS وABS، وتتعامل مع الألياف الزجاجية بنسبة تصل إلى 30%. بعد ذلك، أو على الراتنجات المسببة للتآكل، يحتاج التجويف إلى رش سبائك صلبة تصل إلى 62 HRC. إذا انخفض الإخراج وامتدت الدورات، فاقرأ جدول استكشاف الأخطاء وإصلاحها قبل لمس نقطة ضبط أخرى.

ما هو برميل المسمار حقن صب؟
يشكل المسمار والبرميل وحدة التلدين لآلة التشكيل بالحقن. معًا، يأخذون الكريات الصلبة من القادوس، ويذوبونها، ويخلطونها في ذوبان موحد، ويقيسون طلقة دقيقة، ويحقنون تلك الطلقة في القالب. كل جزء ينتجه جهازك يمر عبر هذا الزوج.
يستبدل القائمون على القوالب الفوهات، ويضبطون القوالب، ويضبطون درجات الحرارة لأسابيع قبل أن ينظروا إلى وحدة التلدين. هذا الترتيب هو إلى الوراء. عندما يتآكل المسمار أو البرميل، لا توجد نقطة ضبط على وحدة التحكم تعيد العملية مرة أخرى.
دور المسمار في التلدين
يقوم المسمار بمعظم عمليات الذوبان، وليس باستخدام أشرطة السخان. تساهم حرارة البرميل، لكن آلية الذوبان السائدة هي التي تساهمحرارة القص: يقوم المسمار بسحب البوليمر على جدار البرميل الساخن، ويولد الاحتكاك حرارة داخل المادة نفسها. وهذا هو السبب في أن الهندسة اللولبية تتغير لدرجة حرارة الذوبان حتى عندما لا تتحرك نقاط الضبط الخاصة بك.
يقوم المسمار أيضًا بقياس اللقطة. يدور ليتحول إلى تلدين، ثم يتراجع عندما يتجمع الذوبان أمام الطرف، ثم يتوقف. المسافة التي يتم سحبها هي حجم اللقطة الخاصة بك. أي ذوبان يتسرب للخلف خلال الرحلات الجوية أو يتجاوز حلقة الفحص يفسد هذا القياس.
وأخيرا، يحقن المسمار. يتوقف عن الدوران ويتحرك للأمام مثل المكبس، مما يجبر الذوبان عبر الفوهة. هذا الدور المزدوج، الدوار والترددي، يفصل برغي الحقن عن برغي البثق.
دور البرميل في نقل الحرارة والاحتواء
البرميل عبارة عن وعاء ضغط دقيق مزود بتجويف ساخن. فهو يحتوي على ضغط الحقن، وينقل الحرارة من الأشرطة إلى البوليمر، ويوفر الجدار الصلب الذي يقطع عليه المسمار المواد.
يجب أن يظل تجويفها مستديرًا ومستقيمًا وضيق الأبعاد. عندما يصبح التجويف أكبر من اللازم، فإن الخلوص بين الطيران اللولبي وجدار البرميل ينمو. ثم يتسرب الذوبان إلى الخلف خلال الرحلات الجوية بدلاً من المضي قدمًا، وينخفض معدل التلدين.
يتم تسخين البراميل حسب المناطق، وعادةً ما يتم التغذية والضغط والقياس، ولكل منها وحدة تحكم ومزدوجة حرارية خاصة بها. يمكن للمزدوجة الحرارية المنجرفة في منطقة واحدة طهي المواد لعدة أشهر بينما تظهر الشاشة بشكل طبيعي.
كيف يعمل المسمار والبرميل معًا كنظام
يعمل الجزأان كزوج متطابق، والرقم الذي يصف الزوج هوالتخليص شعاعي: نصف الفرق بين قطر تجويف البرميل وقطر طيران المسمار.
التخليص صغير حسب التصميم. القاعدة الأساسية في الصناعة للمجموعة الجديدة هي تقريبًا 0.001 بوصة من الخلوص لكل جانب لكل بوصة من قطر المسمار. على برغي مقاس 60 مم (حوالي 2.36 بوصة)، يصل إلى ما يقرب من 0.06 مم لكل جانب. رسم البناء الخاص بك هو المرجع، ويجب أن يكون دائمًا هو الرقم الذي تتحقق منه.
هذه الفجوة الصغيرة تقوم بعمل حقيقي. إنه يجبر البوليمر على القص على جدار البرميل بدلاً من الانزلاق. مضاعفة الخلوص ويضعف القص، ويتباطأ الذوبان، وينخفض الإنتاج، وتحاول الآلة التعويض بالحرارة التي لا تحتاج إليها.
نادرًا ما يؤدي استبدال جزء واحد إلى إصلاح الزوج البالي. يقوم المسمار الجديد داخل البرميل البالي باستعادة نصف الخلوص المفقود فقط، ويؤدي عدم التطابق إلى تآكل الجزء الجديد بشكل أسرع مما ينبغي.
تشريح المسمار حقن صب
ينقسم برغي الحقن القياسي إلى ثلاث مناطق بالإضافة إلى مجموعة طرفية. كل منطقة لديها وظيفة، وكل منها تفشل بطريقة يمكنك التعرف عليها.
| منطقة | عمق القناة | وظيفة | كيف يبدو الفشل |
|---|---|---|---|
| يٌطعم | عميق | تأخذ الكريات، ونقلها إلى الأمام | تجسير، تجويع، تغذية غير منتظمة، انتعاش غير متناسق |
| الضغط (الانتقال) | ضحلة | ضغط وإذابة البوليمر على جدار البرميل | غير قابل للذوبان، وخلط سيئ، هذه المنطقة ترتدي أولاً |
| القياس | أجوف | تجانس وضخ ذوبان ثابت | اختلاف اللقطة، وارتفاع درجات الحرارة |
| نصيحة والتحقق من الحلقة | — | ختم ضد التدفق العكسي أثناء الحقن | انحراف حجم اللقطة، التسديدات القصيرة، فقدان الوسادة |
منطقة التغذية
تلتقط القنوات العميقة الكريات من حلق القادوس وتحركها للأمام كمواد صلبة. هذه المنطقة لا تذوب كثيرا. ينقل.
تتنكر مشاكل التغذية في شكل مشاكل ذوبان. إذا وصلت الكريات إلى الحلق، أو إذا كان قسم التغذية ساخنًا جدًا وطرأت الكريات والتصقت مبكرًا، فإن المسمار يتضور جوعًا. يتأرجح وقت التعافي، ويتبع ذلك حجم اللقطة. تحقق من تبريد الحلق قبل إلقاء اللوم على الهندسة.
منطقة الضغط (الانتقالية).
تصبح القناة أقل عمقًا على طول هذا القسم. يؤدي ذلك إلى ضغط البوليمر على جدار البرميل الساخن ويولد حرارة القص التي تؤدي إلى الذوبان.
منطقة الضغط هي المكان الذي يتركز فيه التآكل. يصل الضغط إلى ذروته هنا، والحشوات الكاشطة تطحن بقوة أكبر هنا. عند قياس المسمار البالي، هذا هو المكان الذي تجد فيه الأرقام أولاً.
منطقة القياس
تعمل القنوات الضحلة ذات العمق الثابت على تجانس المصهور وضخه للأمام عند ضغط ثابت. تحدد هذه المنطقة اتساق اللقطة إلى اللقطة.
يظهر تآكل منطقة القياس كتباين في اللقطة وارتفاع درجة حرارة الذوبان عند نفس نقاط الضبط. يعمل المسمار بجهد أكبر لتحريك نفس المادة.
طرف لولبي، حلقة فحص وصمام عدم الرجوع
تستحق مجموعة حلقة الفحص، التي تسمى أحيانًا صمام عدم الرجوع، اهتمامًا أكبر مما تحظى به. يتم تثبيته عند طرف المسمار ويقوم بوظيفة واحدة: أثناء الحقن، فإنه يغلق، لذلك يدخل الذوبان إلى القالب بدلاً من العودة فوق المسمار.
عندما يتوقف عن الغلق، تحصل على اختلاف في حجم اللقطة، ولقطات قصيرة، ووسادة تختفي. يقضي القائمون على القوالب أسابيع في ضبط ضغط الحقن ووقت الانتظار ودرجة الحرارة في مطاردة ذلك. لم ينجح أي منها، لأن المادة المنصهرة تتسرب للخلف عبر حلقة بالية.
تشير ثلاث إشارات إلى حلقة الفحص على وجه التحديد. تختلف الوسادة من لقطة إلى أخرى بدلاً من البقاء ثابتة. ينجرف وزن اللقطة بينما تبلغ الآلة عن التعافي الطبيعي. وتصبح العملية المتكررة فجأة غير منتظمة دون تغيير في الراتينج أو الإعداد.
معلمات هندسة المسمار الرئيسية
أربعة أرقام تصف برغي الحقن. افهمها، وسيتوقف عرض أسعار المورد عن كونه صندوقًا أسود.
نسبة L/D: التعريف والصيغة والقيم الموصى بها بواسطة الراتنج
نسبة L/Dهو طول عمل المسمار مقسومًا على قطره الخارجي. المسمار الذي يزيد طوله عن عرضه بـ 22 مرة له L/D يبلغ 22:1. الصيغة ببساطة هي L مقسومًا على D، وتتدرج النسبة مع الحجم: يبلغ طول المسمار الذي يبلغ قطره 50 مم بنسبة 22:1 1,100 مم.
يتحكم L/D في مقدار المساحة التي يجب أن يذوب فيها المسمار، ويخلط، ويتجانس. أطول يعطي قدرة ذوبان أكبر وخلط أفضل. الأقصر يعطي مدة بقاء أقل، مما يحمي الراتنجات الحساسة للحرارة.
تعمل براغي الحقن بشكل أقصر من براغي البثق. يقوم المسمار بإعداد طلقة واحدة في كل مرة بدلاً من الضخ المستمر، وتوضع المادة في البرميل بين الطلقات. فيصب حقن نسبة L / Dمن الناحية العملية، تقع معظم الأجهزة بين 18:1 و25:1، مع وجود نسبة 20:1 إلى 22:1 شائعة في الأجهزة ذات الأغراض العامة.
تفضل الراتنجات الحساسة للحرارة مثل PVC الطرف الأقصر، لذلك تقضي المادة وقتًا أقل في السخونة. المواد البلاستيكية الهندسية التي تحتاج إلى ذوبان شامل تفضل النهاية الأطول. يغطي دليل نسبة L/D الخاص بنا المفاضلات بعمق.
نسبة الضغط: كيف تؤثر على حرارة القص وجودة الذوبان
نسبة الضغطيقارن عمق القناة في منطقة التغذية بعمق القناة في منطقة القياس. المسمار ذو قناة تغذية أعمق بثلاث مرات من قناة القياس الخاصة به لديه نسبة ضغط تبلغ 3:1.
تحدد نسبة الضغط مدى صعوبة عمل المسمار للمادة. الضغط العالي يعني المزيد من القص، والمزيد من الحرارة الميكانيكية، والذوبان الأكثر قوة. يعالج الضغط السفلي البوليمر بلطف.
قم بمطابقته مع الراتنج، وليس مع تفضيل رقم أكبر. تحتاج البولي أوليفينات منخفضة اللزوجة إلى قص إيجابي لتذوب بشكل نظيف. تتحلل الراتنجات الحساسة للحرارة مثل PVC وPC وPOM تحت القص الذي قد يتجاهله PE. يعمل دليل نسبة الضغط لدينا من خلال النطاقات.
عمق الرحلة وعرض القناة وتأثيرها على الإخراج
نسبة الضغط هي نسبة، ويمكن أن يتصرف المسماران بنفس النسبة بشكل مختلف. الأعماق المطلقة مهمة.
تنقل قناة القياس العميقة المزيد من المواد في كل دورة، مما يؤدي إلى زيادة معدل التلدين، ولكنها تختلط بشكل أقل دقة وتوفر ذوبانًا أقل تجانسًا. تمزج قناة القياس الضحلة بشكل أفضل وتوفر درجة حرارة أكثر اتساقًا، مع خرج أقل لكل دورة.
يؤثر عرض الطيران والزاوية الحلزونية على كفاءة النقل والقص الذي تراه المادة عند أرض الطيران. هذه هي تفاصيل التصميم التي تحددها من خلال وصف عمليتك لمصمم البراغي، وليست أرقامًا يجب عليك اختيارها من الجدول.
قطر المسمار وعلاقة حجم اللقطة
يحدد قطر المسمار قدرة الماكينة على التصوير. يقوم المسمار الأكبر بإزاحة حجم أكبر لكل ملليمتر من التحرك للأمام، لذلك يوفر لقطة أكبر.
القاعدة العملية هي رباط مريح، وليس حدًا صارمًا. قم بتشغيل لقطة تستخدم جزءًا صغيرًا من سعة البرميل وتبقى المادة في البرميل لفترة طويلة جدًا، وتتنقل عبر الحرارة والتحلل. قم بتشغيلها بكامل طاقتها تقريبًا وستفقد الوسادة اللازمة للتعبئة المتسقة.
يستهدف معظم صانعي القوالب طلقة في مكان ما في منتصف النطاق القابل للاستخدام للبرميل. إذا كان الجزء الخاص بك يقع خارج هذا النطاق، فإن الإصلاح الصحيح هو قطر لولبي مختلف، وليس إعدادًا أصعب للآلة.
فيما يلي جدول الأبعاد المنشور لدينا، والذي يوضح كيفية تتبع سعة اللقطة لحجم المسمار والبرميل عبر النطاق الذي نبنيه. استخدمه لتحديد موقع جهازك، أو للتحقق من سلامة القطر الذي يعرضه لك المورد.
| طلقة (ز) | المسمار Ø × الطول (مم) | برميل Ø × الطول (مم) |
|---|---|---|
| 30-90 | Φ30 × 900 | Φ85 × 860 |
| 60-125 | Φ35 × 910 | Φ85 × 860 |
| 100-150 | Φ38 × 935 | Φ95 × 900 |
| 125-160 | Φ40 × 980 | Φ95 × 910 |
| 125-300 | Φ42 × 1030 | Φ105 × 1110 |
| 250-400 | Φ45 × 1210 | Φ115 × 1165 |
| 300-500 | Φ50 × 1300 | Φ125 × 1260 |
| 450-600 | Φ55 × 1335 | Φ130 × 1320 |
| 500-700 | Φ56 × 1350 | Φ130 × 1350 |
| 500-700 | Φ60 × 1380 | Φ140 × 1350 |
| 650-800 | Φ65 × 1415 | Φ150 × 1420 |
| 700-1000 | Φ70 × 1790 | Φ160 × 1685 |
| 80-125 | Φ75 × 1825 | Φ170 × 1725 |
| 100-150 | Φ80 × 2000 | Φ180 × 1805 |
| 125-200 | Φ85 × 2300 | Φ190 × 1900 |
| 200-300 | Φ90 × 2700 | Φ210 × 2000 |
| 250-500 | Φ100 × 2600 | Φ230 × 2405 |
| 300-600 | Φ110 × 2600 | Φ256 × 2590 |
| 400-1000 | Φ120 × 2800 | Φ256 × 2800 |
| 600-800 | Φ130 × 3010 | Φ256 × 2970 |
| 800-1000 | Φ145 × 3010 | Φ256 × 3200 |
| 1000-1500 | Φ160 × 3500 | Φ270 × 3200 |
| 1300-2500 | Φ170 × 3415 | Φ317 × 3380 |
شيئين لقراءة منه. تتزايد قدرة التسديد مع القطر، كما تتطلب الفيزياء. وينمو معها القطر الخارجي للبرميل، وهذا هو السبب في أن المسمار الأكبر لا يعد ترقية مجانية أبدًا: فهو فئة مختلفة من أحجام الماكينات.
أنواع براغي القولبة بالحقن: أي واحد تحتاج إليه؟
تغطي خمس عائلات لولبية كل تطبيق للحقن تقريبًا. يعتمد الخيار الصحيح على الراتنج الخاص بك وما يتطلبه الجزء الخاص بك.
| نوع المسمار | ماذا يفعل | الأفضل ل | ضعف |
|---|---|---|---|
| الأغراض العامة (GP) | رحلة واحدة، ثلاث مناطق قياسية | PE، PP، PS، ABS، معظم راتنجات السلع الأساسية | هندسة التسوية. يكافح مع الراتنجات المطلوبة |
| حاجز | الرحلة الثانية تفصل السرير الصلب عن حوض الذوبان | ذوبان أفضل، إنتاج أعلى، أجزاء حساسة غير قابلة للذوبان | تكاليف أكثر؛ المبالغة في استخدام الراتنجات السهلة |
| خلط / تفاقم | يضيف أقسام خلط Maddock أو الدبوس | ألوان رئيسية، مركبات مملوءة، أجزاء حساسة للخطوط | قص إضافي؛ خطأ بالنسبة للراتنجات الحساسة للحرارة |
| تنفيس (على مرحلتين) | منطقة تخفيف الضغط بالإضافة إلى منفذ التهوية يسحب المواد المتطايرة | راتنجات استرطابية حيث يكون التجفيف غير عملي | معقد؛ تنفيس يمكن أن يسيل لعابه إذا كان غير متطابق |
| خاص بالـ PVC | ضغط منخفض، أسطح مصقولة، لا توجد بقع ميتة | PVC جامدة ومرنة | بنيت لهذا الغرض؛ ليس المسمار للأغراض العامة |
برغي الأغراض العامة (GP): الأكثر شيوعًا، والأفضل؟
يعد برغي GP حلاً وسطًا وجيدًا. إنه يعمل بـ PE، PP، PS، وABS بشكل مقبول، والذي يغطي معظم قوالب السلع. يقوم منشئو الآلات بشحنها بشكل قياسي لأنها الخيار الافتراضي الأكثر أمانًا عندما لا يعرفون ما الذي سيتم تشغيله.
يكلفك الحل الوسط عندما يصبح الراتينج متطلبًا. يتآكل برغي GP الموجود على النايلون المملوء بالزجاج بسرعة. يؤدي برغي GP الموجود على مادة PVC الصلبة إلى تحلل المادة. يتم دفع برغي GP لتحقيق أقصى قدر من الإخراج على جزء رقيق الجدار مما يؤدي إلى عدم الذوبان. عندما يصف أي من هذه العملية الخاصة بك، فإن المسمار المصمم لهذا الغرض يدفع ثمن نفسه في الخردة وحدها.
برغي الحاجز: فصل وتجانس أفضل للذوبان
يضيف المسمار الحاجز رحلة ثانية عبر منطقة الانصهار. تفصل هذه الرحلة ماديًا الكريات الصلبة المتبقية عن الذوبان المتكون بالفعل، وتحافظ على ضغط المواد الصلبة على جدار البرميل الساخن حيث تستمر في الذوبان.
بدون حاجز، تختبئ الجزيئات الصلبة داخل حوض الذوبان، معزولًا عن الجدار، ويمكن أن تبقى على قيد الحياة حتى الفوهة عندما لا تذوب. مع واحد، ينتهي الذوبان بشكل أكثر اكتمالًا وأكثر اتساقًا.
والنتيجة هي تجانس أفضل في الذوبان عند نفس الناتج أو أعلى، والذي يظهر على شكل عدد أقل من المواد غير الذائبة، وتحكم أكثر إحكامًا في اللقطة، ونافذة عملية أوسع. يجب على القائمين على تصنيع العبوات ذات الجدران الرقيقة أو الأجزاء البصرية أو أي شيء غير حساس للذوبان أن يطلبوا واحدًا بالاسم.
برغي الخلط/التركيب: لمواد الأصبغة المملوءة والملونة
تضيف براغي الخلط قسمًا مخصصًا للخلط، عادةً بالقرب من الطرف. تجبر مقاطع مادوك (المخددة) على الذوبان من خلال الفجوات الضيقة، مما يؤدي إلى تفتيت الجزيئات غير المنصهرة عن طريق القص. تقوم خلاطات الدبوس بتقسيم التدفق وإعادة تجميعه، وتوزيع اللون والحشو.
استخدم واحدًا عندما يكون وجود خطوط الألوان مشكلة في الجودة، أو عندما يكون تشتت الأصبغة أمرًا مهمًا، أو عندما يؤدي توزيع الحشو إلى زيادة أداء الأجزاء. يتم إضافة المقايضة إلى القص، مما يجعل أقسام الخلط خيارًا خاطئًا للراتنجات الحساسة للحرارة والتي تكون بالفعل قريبة من حد التحلل.
برغي منفس / تفريغ الغاز: للراتنجات الاسترطابية
يعمل المسمار المهووس على مرحلتين. تذوب المرحلة الأولى، ثم تتعمق القناة فجأة، مما يؤدي إلى انخفاض ضغط الذوبان إلى ما يقرب من الصفر عند فتحة التهوية المقطوعة في البرميل. وتهرب الرطوبة والمواد المتطايرة إلى هناك، غالبًا تحت فراغ. ثم تقوم المرحلة الثانية بإعادة ضغط المصهور من أجل الحقن.
يعمل هذا مع الراتنجات الاسترطابية حيث يكون التجفيف غير عملي أو غير موثوق به. كما أنها تنطوي على مخاطر: إذا كانت المرحلتان غير متطابقتين، يتم دفع الذوبان خارج منفذ التنفيس بدلاً من الغاز. يجب تصميم البرغي المهووس والبرميل المهووس معًا، ولهذا السبب تم تحديدهما كمجموعة وعدم تعديلهما بشكل عرضي.
تصميم لولبي خاص بـ PVC: لماذا تفشل البراغي القياسية مع PVC
يعاقب PVC الصلب المسمار القياسي بطريقتين في وقت واحد. إنه يتحلل تحت القص، ويطلق كلوريد الهيدروجين، الذي يؤدي بعد ذلك إلى تآكل الفولاذ الذي يجلس عليه. يبدأ الضرر قبل أن يرى المشغل الخلل.
يجيب المسمار PVC على كلا التهديدين. الضغط المنخفض يحافظ على القص لطيفًا. الأسطح المصقولة والهندسة الخالية من البقع الميتة تمنع المواد من الركود والطهي. تحتاج المجموعة دائمًا إلى مقاومة التآكل في معالجة السطح، وليس فقط مقاومة التآكل. ملكنادليل برميل المسمار PVCيغطي الكيمياء, ولدينابراميل مخروطية مزدوجة المسمارخدمة PVC على جانب البثق.
كيفية اختيار برميل المسمار المناسب للراتنج الخاص بك
يؤدي اختيار الراتينج إلى اتخاذ كل القرارات الأخرى على الصفحة: الهندسة والفولاذ والسطح. اقرأ الجدول، ثم اقرأ الملاحظات التي تحته، لأن الملاحظات تحمل التحذيرات.
| الراتنج | نموذجي L/D | نسبة الضغط النموذجية | نوع المسمار | ملاحظات خاصة |
|---|---|---|---|---|
| ب / بي | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP أو حاجز | غفور. يحتاج إلى قص إيجابي ليذوب بشكل نظيف |
| PS / الوركين | 20:1 – 22:1 | 1.8:1 – 2.5:1 | جي بي | لزوجة منخفضة، تذوب بسهولة. خلط لطيف على الوركين |
| ABS | 20:1 – 24:1 | 2.0:1 – 2.5:1 | GP أو حاجز | غير متبلور. مشاهدة حرارة القص، والشرائط تظهر بسهولة |
| أجهزة الكمبيوتر والبلاستيك الهندسي | 22:1 – 25:1 | 2.0:1 – 2.5:1 | الحاجز أو GP، القص المنخفض | ارتفاع درجة حرارة الذوبان، نافذة ضيقة. L/D أطول، ضغط لطيف |
| بولي كلوريد الفينيل جامدة | 18:1 – 20:1 | 1.6:1 – 2.5:1 | خاص بالـ PVC | مقاومة التآكل ليست اختيارية. مدة الإقامة قصيرة |
| بولي كلوريد الفينيل مرن | 18:1 – 20:1 | 2.0:1 – 2.8:1 | خاص بالـ PVC | أكثر تسامحا من جامدة، لا تزال قابلة للتآكل |
| PET (التشكيل) | 20:1 – 24:1 | قياس منخفض ودقيق | PET مصممة لهذا الغرض | تجفيفه أو تحلله. قص منخفض، الحد الأدنى من الإقامة، الأسطح المصقولة |
| بوم (الأسيتال) | 20:1 – 22:1 | 2.5:1 – 3.5:1 | GP، القص المنخفض | يتحلل بشكل حاد إذا كان محموما. التحكم الدقيق في درجة الحرارة |
| مملوءة بالزجاج / كاشطة | لكل راتنج قاعدة | لكل راتنج قاعدة | نوع القاعدة + سطح صلب | الهندسة تتبع الراتنج الأساسي. السطحهو ما يتغير: الذهاب ثنائية المعدن |
كيفية استخدام هذا الجدول:هذه هي النطاقات ونقاط البداية النموذجية المنشورة، وليست المواصفات. جهازك، ودرجتك، والجزء الخاص بك، ومخرجاتك تغير الأرقام. يؤكد مصمم اللولب الشكل الهندسي النهائي مقابل عمليتك الحقيقية. لا تطلب أبدًا من جدول عام دون تلك المحادثة.
PP وPE: شبه بلوري، قص معتدل
البولي أوليفينات هي الحالة السهلة. إنهم يتحملون القص، ويذوبون على نافذة واسعة، ويتسامحون مع برغي GP. يعمل الضغط المتوسط إلى العالي بشكل جيد، لأن هذه الراتنجات منخفضة اللزوجة تحتاج إلى قص إيجابي لتذوب بشكل نظيف بدلاً من الانزلاق خلال نصف المنصهر.
ادفع المخرج بقوة على الجدران الرقيقة، وسيحصل المسمار الحاجز على تكلفته من خلال توفير مصهور أكثر اكتمالًا بنفس السرعة.
ABS وPS: غير متبلور، شاهد حرارة القص
تنعم الراتنجات غير المتبلورة على مدى معين بدلاً من ذوبانها عند نقطة حادة. يعمل PS عند ضغط منخفض لأنه يذوب بسهولة. يحتاج ABS إلى مزيد من العناية: فهو يظهر خطوطًا وتناثرًا عندما يتحلل، وعادةً ما تكون حرارة القص هي السبب.
إذا كانت أجزاء ABS متعرجة وكانت نقاط الضبط الخاصة بك تبدو صحيحة، فاشتبه في القص قبل أن تشك في المجفف. إن نسبة الضغط القوية على راتينج غير متبلور حساس للحرارة تصنع عيوبها الخاصة.
الكمبيوتر والبلاستيك الهندسي: درجة حرارة عالية، L/D أطول
PC، النايلون، PBT، وأقاربهم يذوبون بدرجة عالية ويتحللون بالقرب من ذلك. إنهم يحتاجون إلى ذوبان شامل، وهو ما يدعو إلى L/D أطول، لكنهم يعاقبون أيضًا بوقت الإقامة، وهو ما يجادل ضد الاحتفاظ بالذوبان في برميل كبير.
تكون الدقة أطول من L/D مع ضغط لطيف ولقطة ذات حجم صحيح. احصل على حجم لقطة خاطئ على جهاز الكمبيوتر ودورات المواد من خلال الحرارة حتى تتحول إلى اللون الأصفر، بغض النظر عن مدى جودة المسمار.
PVC جامد ومرن: مقاومة التآكل أمر بالغ الأهمية
كل ما سبق بخصوص PVC ينطبق على الاختيار. يقع PVC الصلب في الطرف الأدنى من كل من L/D والضغط، لأن الوقت والقص كلاهما عدوان. يجب أن تقاوم المعالجة السطحية التآكل، وليس التآكل فقط، وهذا يغير اختيار السبائك داخل برميل ثنائي المعدن.
PET وPOM: قص منخفض، تحكم دقيق في درجة الحرارة
PET استرطابي. يعمل الماء الموجود في المصهور على تحلل سلاسل البوليمر، ويقلل اللزوجة الجوهرية، ويترك التشكيل هشًا وضبابيًا بينما تبدو الآلة وكأنها تعمل بشكل جيد. قم بتجفيف الراتينج بشكل صحيح، وقم بتشغيل القص المنخفض، وحافظ على مدة الإقامة قصيرة، وحدد الأسطح المصقولة حتى لا تتشكل الرواسب.
يتحمل POM الضغط العادي ولكنه يتحلل بشكل حاد عند ارتفاع درجة حرارته، وتكون منتجات تحلله خطرة. يعد التحكم في درجة الحرارة والانضباط في وقت الإقامة أكثر أهمية من الهندسة الذكية.
المواد المملوءة بالزجاج والمواد الكاشطة: خط 30%
هنا أوضح قاعدة في الصفحة وهي رقم وليس شعور.ألياف زجاجية تصل إلى 30%: مجموعة 38CrMoAlA المنتردة تتعامل معها.نحن نصنع ونصنف براغي الحقن المنتردة الخاصة بنا لتحقيق ذلك بالضبط، حيث يتم إخمادها وتلطيفها، ثم نتردها بالغاز إلى علبة بحجم 0.5-0.8 ملم عند 950-1050 فولت عالي.
فوق 30% من الزجاج، أو مع حشو معدني ومثبطات اللهب في الأعلى، يجب تغيير السطح.إن علبة النتريد عبارة عن طبقة منتشرة، ويتم قطع الحشو الكاشطة من خلالها في وقت أسرع بكثير مما يستحقه الفولاذ الموجود تحتها.
وذلك عندما أبرميل المسمار ثنائية المعدنتوقفت عن كونها ترقية وأصبحت المواصفات الصحيحة: تم رش سبيكة صلبة بدائرة كاملة حول منطقة تآكل التجويف، مما رفع الصلابة الداخلية إلى 62 HRC. الهندسة لا تزال تتبع الراتنج الأساسي. يتغير السطح فقط. ملكنادليل ثنائي المعدن مقابل نيتريديعمل من خلال منطق التكلفة.
أنواع البراميل والمواد والمعالجات السطحية
البرميل لا يفشل بشكل كبير. إنه ينفتح بهدوء ويأخذ مخرجاتك معه. تحدد المادة والسطح المدة التي يستغرقها ذلك.
برميل الفولاذ النيتريد القياسي: التطبيقات والحدود
تعمل عملية النيترة على نشر النيتروجين على سطح الفولاذ، مما يشكل غلافًا صلبًا. نقوم بحقن براغي الحقن 38CrMoAlA بالغاز عند درجة حرارة 500-560 درجة مئوية، مما ينتج عنه طبقة نيتريد بسمك 0.5-0.8 مم عند 950-1050 فولت عالي. وهذا يزيد من مقاومة التآكل بنسبة 30-40% مقارنة بالفولاذ غير المعالج.
يتم إخماد الفولاذ الأساسي وتلطيفه أولاً، مما يزيد من مقاومة تآكل القص بنسبة 50% من تلقاء نفسه. توفر هاتان الخطوتان معًا عمر خدمة يتراوح ما بين 10000 إلى 20000 ساعة تقريبًا على الراتنجات غير المسببة للتآكل مثل PE وPP.
الحد الأقصى هو عمق الحالة. بمجرد أن يخترق التآكل طبقة النيتريد، فإن اللب الأكثر ليونة تحته يتآكل بسرعة. نقوم بتقييم براغي الحقن المنتردة الخاصة بنا للمركبات المقواة بالألياف الزجاجية بما يصل إلى 30% (على سبيل المثال PA بالإضافة إلى الألياف الزجاجية). وفوق ذلك، أو على الراتنجات المسببة للتآكل، تصبح علبة النتريد غير مطابقة ويجب تغيير السطح.
برميل متعلق بنظام المعدنين: البناء والتكلفة ومتى يؤتي ثماره
يحتفظ البرميل ثنائي المعدن بجسم مصنوع من سبائك الصلب ويدمج سبيكة تآكل منفصلة في التجويف. نقوم برش سبائك صلبة على البراميل الخاصة بنا حول الدائرة الكاملة لمنطقة تآكل التجويف، مما يرفع الصلابة الداخلية إلى 62 HRC.
وهذا نوع مختلف من الحماية من النيترة. الحالة المنتردة هي طبقة انتشار تقاس بأجزاء من المليمتر. إن تجويف السبائك المرشوشة أو المنصهرة عبارة عن طبقة من معدن مختلف، ويجب أن تمر المادة الكاشطة عبرها بالكامل.
يتم اختيار السبيكة للتهديد. الأسطح الغنية بالكربيد وكربيد التنجستن تقاوم التآكل الناتج عن الحشو الزجاجي والمعدني. تقاوم السبائك الحاملة للنيكل التآكل الناتج عن PVC والمركبات المقاومة للهب. اختر السبيكة الخاطئة وقد دفعت ثمن برميل ثنائي المعدن الذي يحل المشكلة الخاطئة.
إنه يؤتي ثماره عندما تكون خلاصتك كاشطة أو قابلة للتآكل. الحساب بسيط: إذا كانت مجموعة ثنائية المعدن تدوم عدة مرات ما دامت مجموعة النتريد على المادة الخاصة بك، فإن سعر الشراء الأعلى ينقسم إلى تكلفة أقل سنويًا، قبل أن تحسب الخردة وتتجنب وقت التوقف عن العمل.
مجزأة مقابل برميل متجانسة: المرونة مقابل الدقة
يتم تشكيل برميل متجانس (قطعة واحدة) من جسم واحد. إنه يحافظ على الاستقامة والتركيز بشكل أفضل، وهو المعيار في قولبة الحقن، حيث تؤدي الدقة إلى اتساق اللقطة.
يتم ربط البراميل المجزأة معًا من الأقسام، مما يسمح باستبدال القسم البالي دون إلغاء البرميل بالكامل، ويسمح بوضع منافذ التهوية بمرونة. التجارة هي المحاذاة: كل مفصل يمثل فرصة للمحاذاة غير الصحيحة، وآلات الحقن أقل تسامحًا مع ذلك من ماكينات البثق المركبة.
الفولاذ الأساسي وخيارات السطح التي توضع عليه
38CrMoAlAهو الفولاذ الأساسي الذي نصنع منه براغي الحقن، وهو الافتراضي في الصناعة لسبب ما. تم تصميم كيمياء الكروم والموليبدينوم والألمنيوم من أجل النيترة: يشكل الألومنيوم نيتريدات صلبة ومستقرة في العلبة بينما يظل القلب قاسيًا.
يحمل الفولاذ الأساسي الحمل الميكانيكي. السطح الموجود فوقه يتحمل التآكل، وهنا يكمن الاختيار الحقيقي. كالشركة المصنعة للبرميل المسمارنحن نوفر النطاق السطحي الكامل، وكل منها يجيب على تهديد مختلف:
- نيترة— طبقة 0.5–0.8 ملم عند 950–1050 فولت عالي. الراتنجات النظيفة والألياف الزجاجية تصل إلى 30%.
- سطح ثنائي المعدن— سبيكة صلبة منصهرة حول منطقة تآكل التجويف، التجويف يصل إلى 62 HRC. واجب جلخ وتآكل.
- رش كربيد التنغستن- لأصعب حالات التآكل.
- طلاء الكروم- سطح أملس وسهل التحرير. يساعد في تغيير اللون والالتصاق، وليس مع التآكل الشديد.
- الفولاذ المقاوم للصدأ- عندما تكون مقاومة التآكل أو نقاء المواد هي المطلوبة بدلاً من التآكل.
يقارن دليل مواد البرميل اللولبي الفولاذ الأساسي بالكامل.
مقارنة المعالجات السطحية
| المادة / العلاج | صلابة | ارتداء المقاومة | مقاومة التآكل | الأفضل ل |
|---|---|---|---|---|
| 38CrMoAlA، نيتريد | 950-1050 جهد عالي، طبقة 0.5-0.8 مم | جيد | معتدل | بي، ب، بس، عبس؛ الألياف الزجاجية تصل إلى 30%. الافتراضي الاقتصادي |
| سطح ثنائي المعدن | تتحمل حتى 62 HRC | ممتاز | جيد | مملوء بالزجاج بنسبة تزيد عن 30%، مملوء بالمعادن، مُعاد طحنه، ومادة كاشطة |
| رش كربيد التنغستن | عالية جدا | ممتاز | جيد | اصعب حالات التآكل |
| سطح سبائك النيكل | مختارة لكل صياغة | جيد | ممتاز | PVC، البوليمرات الفلورية، مثبطات اللهب |
| طلاء الكروم الصلب | من الصعب، رقيقة جدا | معتدل | جيد | إطلاق سلس، تغيير لون أسهل، مضاد للالتصاق |
| الفولاذ المقاوم للصدأ | لكل درجة | معتدل | ممتاز | التطبيقات التي تقودها التآكل أو النقاء |
حدد السطح للتغذية الأكثر اتساخًا التي سيتم تشغيل الخط فعليًا، وليس الأنظف. يعد تحديد الحالة النظيفة الطريقة الأكثر شيوعًا للوفاة المبكرة للمجموعة الجديدة.
الصيانة: كيفية الحصول على كل ساعة يمكن أن تقدمها المجموعة
الصيانة لا تعكس التآكل. فهو يمنعك من إضافة تآكل يمكن تجنبه فوق النوع الذي لا يمكن تجنبه، ويمنحك البيانات اللازمة للتخطيط للاستبدال بدلاً من التفاعل معه.
قائمة التفتيش الروتينية
| تكرار | ما يجب التحقق منه | لماذا |
|---|---|---|
| كل تحول | درجة حرارة الذوبان مقابل المعدل الطبيعي، وقت الاسترداد، تماسك الوسادة، حمل المحرك | هذه الانجراف قبل ظهور العيوب |
| كل مادة أو تغيير اللون | تطهير كامل؛ فحص التطهير بحثًا عن بقع سوداء أو مواد متدهورة | البقع تعني بقع ميتة أو تدهور في مكان ما |
| شهريا | التحقق من المزدوجات الحرارية وشرائط السخان؛ تحقق من تبريد حلق التغذية | يقوم المستشعر المنجرف بطهي المواد لعدة أشهر دون أن يلاحظها أحد |
| كلما كان المسمار خارج | قياس الرحلة OD ومعرف تجويف البرميل في المواضع المحددة؛ فحص حلقة الاختيار | المسمار خارج بالفعل. عشر دقائق من القياس هي بيانات مجانية |
| سنويًا على الأقل (رسوم كاشطة أو أكالة) | السحب المخطط: قياس التآكل الكامل، فحص المحاذاة، تسجيل القراءات | يتم ارتداء الملابس المملوءة بالـ PVC وإعادة الطحن بشكل أسرع بكثير من الراتنج النظيف |
إجراءات التطهير المناسبة عند تغيير الراتنجات أو الألوان
قم بالتطهير قبل كل توقف وكل تغيير، دون استثناءات للأيام المزدحمة. تتحلل المواد التي تُترك لتبرد داخل البرميل، وتخبز على الأسطح، ثم تعود لاحقًا كبقع سوداء في جزء العميل.
استخدم مركب تطهير تجاري لتغيير اللون، ولإيقاف التشغيل، وقبل التحول إلى بوليمر حساس للحرارة. تتعامل Virgin PE أو PP مع التحولات الروتينية بين المواد المتوافقة. الراتنجات ذات درجة الحرارة العالية مثل PC و PMMA تتمسك بقوة أكبر وتحتاج إلى تطهير أكثر قوة.
قم بالتطهير قبل إيقاف التشغيل، وليس فقط قبل بدء التشغيل. ما تتركه في برميل التبريد يصبح المشكلة التي تواجهها عند بدء التشغيل التالي.
كيفية قياس الخلوص من المسمار إلى البرميل
وهذا هو المقياس الذي يحول الرأي إلى حقيقة، ومعظم المحلات التجارية تتخطاه.
- سحب وتنظيف المسمار.ساخناً، بأدوات نحاسية أو نحاسية. لا تستخدم مطلقًا الكاشطات الفولاذية التي تقطع السطح المعالج الذي يعتمد عليه المسمار.
- وضع علامة على مواقف القياسعلى طول طول العمل: التغذية، والانتقال، والقياس على الأقل.
- قياس الرحلة ODباستخدام ميكرومتر خارجي في كل موضع، مع أخذ القراءات في عدة نقاط حول المحيط لرصد التآكل غير المتساوي.
- قياس معرف برميل التجويفمع مقياس التجويف في المواضع والأعماق المطابقة.
- حساب الخلوص الشعاعي:اطرح رحلة OD من معرف التجويف واقسمها على اثنين.
- قارن مع رسم البناءوتسجيل كل قراءة مع تاريخ وساعات التشغيل.
قم بتفسير النتيجة مقابل التخليص الأصلي، وليس مقابل رقم عالمي. قاعدة مفيدة للمتجر: عندما تزيد نسبة الخلوص إلى ضعف قيمة البناء تقريبًا، أو عندما ينخفض الإخراج بشكل ملحوظ بنفس سرعة المسمار، ابدأ في التخطيط للاستبدال. يغطي دليل القياس خطوة بخطوة الطريقة بالتفصيل الكامل.
جدول التنظيف وتطهير أنواع المركبات
قم بمطابقة المركب مع الوظيفة. فرك ميكانيكي (خالي من المواد الكاشطة) ذو لزوجة عالية. تهاجم عمليات التطهير الكيميائية المواد المتدهورة والكربون. تتوسع عمليات التطهير الرغوية لتصل إلى البقع الميتة التي يفتقدها التدفق الصفحي.
تعتمد فترات التنظيف العميق على الراتنج. تعمل البوليمرات ذات درجة الحرارة المرتفعة على بناء الكربون بشكل أسرع وتحتاج إلى تطهير عميق أكثر تكرارًا. مهما كان ما تقوم بتشغيله، احتفظ بالفاصل الزمني وفقًا لجدول زمني بدلاً من انتظار البقع السوداء لجدولة ذلك لك.
متى يتم الإصلاح ومتى يتم الاستبدال
قارن التكلفة لكل سنة من الخدمة، وليس علامتي السعر. إن إعادة البناء التي تكلف نصف التكلفة ولكنها ترجع ثلث السنوات هي الخيار الباهظ الثمن المقنع.
الإصلاح يميل إلى اليمينعندما يكون التآكل ذو أبعاد ومعتدلة، يكون المعدن الأساسي سليمًا، وهذه هي أول عملية إعادة بناء، ولا تزال الهندسة تناسب الراتنج الخاص بك.
الاستبدال يميل إلى اليمينعندما يكون التآكل عميقًا، أو عندما يتم إعادة بناء المسمار من قبل، أو عندما تتغير المواد الخاصة بك ولم تعد الهندسة القديمة مناسبة، أو عندما يكون حجم المجموعة شائعًا ويكون سعر الاستبدال قريبًا من عرض أسعار الإصلاح.
يوضح دليل الإصلاح مقابل الاستبدال جدول القرار الكامل.
التخزين والتعامل السليم مع البراميل اللولبية الاحتياطية
تكون المجموعة الاحتياطية مفيدة فقط إذا كانت مستقيمة ونظيفة عند الحاجة إليها. قم بتخزين البراغي أفقيًا مع دعم على طول الطول، ولا تميل أبدًا على طرفها. قم بتغطيتها ضد الصدأ، واحتفظ بها مغطاة، واحتفظ بورقة المواصفات وأرقام الصلابة المقاسة مع الجزء.
استراتيجية التناوب مجموعة الغياريستحق أكثر من أي رسوم تعجيل، ولن يخبرك أي مورد تقريبًا بذلك. قم بشراء البديل قبل فشل المجموعة الحالية. قم بتشغيل المجموعة الجديدة، وأرسل المجموعة القديمة لإعادة بنائها بينما يستمر الإنتاج، واحتفظ بالمجموعة المعاد بناؤها على الرف كمجموعة احتياطية.
أنت الآن تمتلك دورة تناوب دون أي توقف غير مخطط له، وكل عملية استبدال مستقبلية تتم وفقًا لجدولك الزمني بدلاً من الساعة 2 صباحًا في يوم السبت. تكلف الإستراتيجية مجموعة واحدة من رأس المال العامل وتسددها في المرة الأولى التي لا يحدث فيها أي عطل.
هل هي العملية أم الآلة؟ بوابة القرار
هذا هو القسم الذي لم يكتبه أي منافس، وسيوفر لك المزيد من الوقت مقارنة ببقية هذا الدليل مجتمعة.
عندما يظهر عيب في القالب، فإن معظم الفرق تصل إلى إعدادات الجهاز. درجة الحرارة، الضغط الخلفي، سرعة الحقن، زمن الانتظار. في بعض الأحيان يكون هذا صحيحا. ولكن عندما يتم اهتراء وحدة التلدين، لا يمكن لأي إعداد استعادة العملية، وتختفي أسابيع في عملية بحث لا يمكن أن تنجح أبدًا.
قم بتشغيل هذه البوابة قبل أن تلمس نقطة ضبط أخرى.
1. هل تغير أي شيء؟مجموعة راتينج جديدة، ملون جديد، نسبة إعادة طحن جديدة، قالب جديد، إعداد تم تعديله من قبل شخص ما؟ إذا كانت الإجابة بنعم، طارد التغيير. وهذه مشكلة عملية حتى يثبت العكس.
2. هل ظهر الخلل فجأة أم تسلل خلال أسابيع؟نقاط مفاجئة عند تغيير أو مكون مكسور. نقاط تدريجية عند الارتداء. ارتداء لا يصل بين عشية وضحاها.
3. هل الوسادة متسقة مع اللقطة؟الوسادة غير المتناسقة هي حلقة الفحص التي تتحدث. قم بفحصها قبل أي شيء آخر.
4. هل انخفض الإخراج بنفس سرعة المسمار، أو امتد وقت الاسترداد؟كلاهما يشير إلى الخلوص، مما يعني تآكل المسمار أو البرميل. لا يمكن للإعدادات استعادة التخليص المفقود.
5. هل ترتفع درجة حرارة الذوبان عند نقاط ثابتة دون تغيير؟يولد المسمار حرارة قص إضافية، عادةً لأنه يعمل بجهد أكبر ضد الخلوص البالي.
6. هل تعود البقع السوداء بعد كل عملية تنظيف؟المواد تسكن في مكان ميت. في المجموعة الأقدم، غالبًا ما تكون تلك البقعة الميتة عبارة عن إزالة تحتوي على ذوبان متدهور.
ثلاثة أو أكثر من الإجابات بـ "نعم" على الأسئلة من 3 إلى 6 تعني أن الآلة تخبرك بأن وحدة التلدين مهترئة. توقف عن الضبط. اسحب المسمار وقم بقياسه.
يستغرق القياس ساعة. مطاردة الخلل الميكانيكي من خلال الإعدادات تستغرق أسابيع، ولا تتقارب أبدًا، لأن الإجابة لم تكن أبدًا في وحدة التحكم.
دليل استكشاف الأخطاء وإصلاحها مع جدول السبب الجذري
كل عيب أدناه يمكن أن يأتي من العملية أو من التآكل الميكانيكي. الجدول يسميالمسمار وبرميلالسبب الجذري، لأن هذا هو النصف الذي يتركه الجميع.
| مشكلة | أعراض | المسمار / برميل السبب الجذري | الإجراء التصحيحي |
|---|---|---|---|
| خطوط سوداء/علامات حروق | بقع أو خطوط داكنة في الجزء؛ أسوأ بعد التوقف | المواد المتدهورة الموجودة في الخلوص البالي أو في مكان ميت؛ تتحمل مسجلة. سطح المسمار التالف | تطهير عميق. إذا عادت البقع، اسحبها وافحصها. التحقق من التهديف والتخليص البالية. استبدله إذا كانت المجموعة تحتوي على مادة |
| حجم اللقطة غير متناسق / اللقطات القصيرة | انجرافات الوزن النار. تختلف الوسادة من لقطة إلى أخرى | تحقق من عدم إغلاق الحلقة(الأكثر شيوعا)؛ الرحلات الجوية البالية التي تسمح بتسرب الذوبان إلى الخلف؛ تتحمل برميل كبيرة الحجم | افحص حلقة الفحص أولاً. ثم قياس التخليص. لن تقوم الإعدادات بإصلاح صمام عدم الرجوع المتسرب |
| ارتفاع درجة حرارة الذوبان | درجة حرارة الذوبان الفعلية أعلى من النقاط المحددة؛ تغير لون المواد | القص المفرط من نسبة الضغط الخاطئة؛ إزالة البالية مما يجعل المسمار يعمل بشكل أكثر صعوبة؛ الحرارية المنجرفة | التحقق من المزدوجات الحرارية. تحقق من سرعة المسمار والضغط الخلفي. إذا كانت الهندسة خاطئة بالنسبة للراتنج، فإن المسمار هو الحل |
| انتعاش بطيء / تلدين طويل | يمتد وقت الاسترداد. وقت الدورة ينمو | يؤدي تآكل الخلوص إلى تقليل كفاءة الضخ؛ مشكلة قسم الخلاصة؛ هندسة خاطئة للراتنج | تحقق من تبريد حلق التغذية وتغذية الحبيبات أولاً. ثم قم بقياس الخلوص مقابل الرسم |
| ارتفاع حمل المحرك / الضغط الخلفي | أمبير المحرك يتسلق عند خرج ثابت؛ إنذارات عزم الدوران | سحب المسمار في التجويف (اختلال المحاذاة، المسمار المنحني)؛ القص المفرط تدهور مقاومة البناء للمواد | التحقق من المحاذاة واستقامة المسمار. يرتدي المسمار المنحني جانبًا واحدًا من التجويف وسيدمر البرميل الجديد أيضًا |
| تدهور المواد / تغير اللون | اصفرار، تناثر، هشاشة، رائحة | وقت الإقامة طويل جدًا (اللقطة صغيرة جدًا بالنسبة للبرميل)؛ القص عدواني للغاية؛ البقع الميتة التي تحمل المواد | تحقق من حجم اللقطة إلى نسبة سعة البرميل. تقليل القص. بالنسبة للراتنجات الحساسة للحرارة، قد يكون المسمار ذو الضغط المنخفض هو الحل الحقيقي الوحيد |
| لا يذوب / الجزيئات الصلبة في جزء منها | بقع صلبة عيوب تشبه العدسة. نقاط ضعف | قدرة ذوبان غير كافية: L/D قصير جدًا، أو الضغط خاطئ، أو تجاوز الخرج ما يمكن أن يذوبه المسمار، أو تآكل الخلوص | تقليل الإخراج أو الترقية إلى المسمار الحاجز. إذا تم ارتداء المجموعة، فلن يتمكن أي إعداد من استعادة الذوبان |
| خطوط اللون / تشتت ضعيف | لون غير متساو ماستر لا تفريق | لا يوجد قسم الخلط. خلط المسمار البالية بشكل سيء. برغي خاطئ لمركب مملوء أو ملون | حدد قسم الخلط (مادوك أو دبوس). تأكد من أن المسمار لا يتآكل أولاً |
الخطوط السوداء أو علامات الحروق
البوليمر المتحلل يستقر في مكان ما ويتفكك إلى قطع. أماكن الاختباء الكلاسيكية هي الخلوص البالي، والتجويف المحرز، وحلقة فحص تالفة، وأي نقطة ميتة حيث يركد التدفق.
التطهير العميق أولاً. إذا عادت البقع بعد التطهير الشامل، فإن المادة ليست مجرد بقايا. يتم تصنيعه بشكل مستمر عن طريق نقطة في جهازك، وتحتاج إلى سحب المسمار والعثور عليه.
حجم اللقطة غير متناسق أو اللقطات القصيرة
تحقق من الحلقة قبل أن تلمس الإعداد. عندما يتوقف صمام عدم الرجوع عن الختم، يهرب الذوبان للخلف أثناء الحقن، والطلقة التي اعتقدت الآلة أنها قامت بقياسها ليست هي الطلقة التي يتلقاها القالب.
الهبة هي الوسادة. عملية متسقة تحمل وسادة ثابتة. عندما يتم إطلاق النار على وسادة التجول، فإن الذوبان يذهب إلى مكان لا ينبغي له.
ارتفاع درجة حرارة الذوبان أو ارتفاعها جدًا
قم بقياس الذوبان الفعلي باستخدام مسبار بدلاً من الثقة في نقاط الضبط. إذا كان الذوبان الفعلي يمتد فوق المناطق بشكل جيد، فإن الحرارة الإضافية تأتي من القص، وليس من الأربطة.
ترتفع حرارة القص عندما يكون الضغط شديدًا جدًا بالنسبة للراتنج، وعندما تكون سرعة المسمار عالية جدًا، وعندما يكون الضغط الخلفي مفرطًا، وعندما يضطر المسمار البالي إلى العمل بجهد أكبر لتحريك نفس المادة.
استعادة بطيئة للمسمار / وقت طويل للتلدين
ابدأ بالقادوس. كريات التجسير، وحلق التغذية المحموم، وعدم كفاية تبريد التغذية، جميعها تؤدي إلى تجويع المسمار واستعادة التمدد، ولا يعد أي منها عيبًا في المسمار.
إذا كانت التغذية سليمة والانتعاش لا يزال بطيئا، قم بقياس الخلوص. يستغرق المسمار الذي فقد كفاءة الضخ بسبب التآكل وقتًا أطول لملء نفس اللقطة، ويعكس وقت الدورة ذلك.
ارتفاع حمل المحرك أو الضغط الخلفي
ارتفاع الامبير عند خرج ثابت يعني وجود شيء مقاوم. يعد سحب المسمار المنحني في التجويف حالة خطيرة: فهو يرتدي جانبًا واحدًا من البرميل، ويرتدي المسمار الجديد المثبت مقابل هذا المحاذاة الخاطئة بنفس الطريقة وفي نفس الجدول الزمني.
تحقق من الاستقامة والمحاذاة قبل أن تطلب أي شيء. ارتداء التجويف من جانب واحد هو بصمة الإصبع.
تدهور المواد أو تغير اللون
ويهيمن سببان: أن تكون المادة ساخنة جدًا، أو أنها ظلت ساخنة لفترة طويلة جدًا. والثاني هو الذي يفتقده الناس.
طلقة صغيرة جدًا بحيث لا تذوب أوراق البرميل خلال دورة تلو الأخرى، وتطهى بلطف حتى تصفر. لا يوجد تصميم لولبي يعمل على إصلاح لقطة صغيرة الحجم في برميل كبير الحجم. قم بتصحيح قطر المسمار، أو انقل المهمة إلى جهاز أصغر.
كيفية طلب برميل المسمار البديل
لا يوجد منافس يغطي هذا، وهو الجزء الذي يحتاجه المشترون بالفعل. سواء كنت تطلب من الشركة المصنعة للمعدات الأصلية أو من جهة مستقلةمصنع برميل المسمار، نفس المعلومات هي التي تقود الاقتباس.
الأبعاد والمواصفات التي يجب عليك توفيرها
- ماركة الآلة و موديلها.صورة لوحة الاسم كافية لتأكيد أبعاد التركيب ونهاية محرك الأقراص.
- قطر المسمار ونسبة L/D،من الرسم أو قياسها مباشرة.
- الراتنج، مع محتوى حشو.يؤدي هذا إلى دفع الفولاذ الأساسي والمعالجة السطحية أكثر من أي شيء آخر في القائمة.
- حجم اللقطة ودورة الهدفلذلك يمكن تحسين الشكل الهندسي بدلاً من نسخه.
- رسم، أو عينة بالية.إما يعمل. يمكن قياس الجزء البالي وإعادة بناء الشكل الهندسي بالكامل.
- ما الخطأ الذي حدث في المرة الماضية.أرسل نمط التآكل مع الجزء. يشير فقدان البعد السلس إلى التآكل. تأليب يقول التآكل. يشير التآكل من جانب واحد إلى المحاذاة، والتي لن يتم إصلاحها بواسطة المسمار الجديد.
هذا العنصر الأخير هو الذي ينساه المشترون، وهو الذي يمنعك من شراء نسخة مخلصة من الفشل.
مطابقة OEM مقابل التصميم المخصص: إيجابيات وسلبيات
مباراة OEMيستنسخ الهندسة الأصلية. إنها الكلمة الصحيحة عندما يناسب المسمار الأصلي عمليتك ويتآكل ببساطة. يمكن التنبؤ به، ويمكن التحقق منه مقابل الرسم، ولا يوجد إعادة التحقق من صحة العملية.
تصميم مخصصيغير الشكل الهندسي ليناسب ما تقوم بتشغيله بالفعل اليوم. إنها المكالمة الصحيحة عندما تتحرك العملية ولم يتحرك المسمار: أضفت إعادة الطحن، أو قمت بالتبديل إلى درجة مملوءة، أو غيرت أهداف الإخراج، أو لم يتعامل المسمار الأصلي مع الراتنج بشكل جيد.
يؤدي طلب مطابقة OEM عند تغيير العملية إلى إعادة إنتاج المشكلة في الفولاذ الجديد. إن طلب تصميم مخصص عندما يكون التصميم الأصلي جيدًا يضيف تكلفة وإعادة التحقق من الصحة بدون مقابل. يخبرك نمط الارتداء بالوضع الذي أنت فيه.
ما يمكن توقعه عند التوريد من الصين
تعتمد المهلة الزمنية على الشكل الهندسي ومعالجة السطح وما إذا كان الرسم موجودًا أم لا. اطلب ذلك كتابيًا مع عرض أسعارك، واسأل عن بداية الساعة: تأكيد الرسم، أو أمر الشراء. إنهما ليسا نفس التاريخ، والفرق غالبًا ما يكون أسبوعًا.
ثلاثة أشياء تستحق التثبيت قبل الالتزام:
- عندما يبدأ الإنتاج.تضيف الهندسة العكسية للعينة البالية وقتًا قبل قطع شريحة واحدة. الرسم يزيل تلك الخطوة.
- ما تضيفه المعالجة السطحية.يعتبر السطح ثنائي المعدن ورش الكربيد بمثابة خطوات عملية منفصلة مع قائمة انتظار خاصة بها.
- الشحن البحري بشكل منفصل.إنه ليس في مهلة التصنيع، وهو الرقم الذي يفاجئ المشترين لأول مرة.
إن عروض الأسعار الخاصة بنا تتسم بالشفافية من حيث التصميم: فنحن نقدم تكلفة تقديرية تغطي المنتج والشحن والصيانة المستمرة، لذلك ليس هناك ما يمكن اكتشافه لاحقًا. تحصل على هذا الاقتباس في غضون 12 ساعة.
قم بالتخطيط حول المهلة الزمنية مع تناوب المجموعة الاحتياطية الموصوفة سابقًا. يتم شحن المجموعة المطلوبة من سجل التآكل وفقًا لجدولك الزمني. مجموعة تم طلبها من سفن معطلة ضد الساعة، جوًا، بسعر لا يستمتع أحد بشرحه.
معايير قبول الجودة ونقاط التفتيش
هذه هي الضوابط التي تفصل بين المورد الحقيقي والمورد الرخيص. اطلبها كتابيًا قبل تقديم الطلب، وتحقق منها عند وصول المجموعة:
- القطر الخارجي في نقاط متعددة على طول كل رحلة
- قطر التجويف والأسطواني
- صلابة السطح كماالقيمة المقاسة(HV أو HRC)، وليست مواصفات كتالوج
- عمق العلبة المنتردة، أو عمق طبقة السبائك على تجويف ثنائي المعدن
- التركيز والاستقامة
- خشونة السطح (رع)
- تم تأكيد درجة الفولاذ الأساسية
الصلابة وعمق الهيكل هما العاملان الأكثر أهمية، وغالبًا ما يتم تخفيض درجتهما بهدوء. تعتبر طبقة النتريد عند 950-1050 جهد عالي وعمق 0.5-0.8 مم من المواصفات التي يمكنك الالتزام بها مع المورد. "النيتريد" في حد ذاته ليس كذلك.
إذا انخفض الاقتباس بشكل كبير عن الآخرين، فاسأل ما هو الفولاذ وما مدى عمق المعالجة. هذا هو المكان الذي يختبئ فيه الفرق دائمًا تقريبًا، ويمكنك سداده في وقت مبكر من الارتداء.
توجد إرشاداتنا الكاملة حول المصادر في دليل طلب البراميل اللولبية المخصصة.
هل تحتاج إلى برميل لولبي بديل أو مخصص للحقن؟ أرسل نموذج جهازك أو الرسم أو العينة البالية. نقتبس في غضون 12 ساعة.
الحصول على اقتباس المسمار برميلالأسئلة المتداولة
س: كم من الوقت يستمر البرميل اللولبي للقولبة بالحقن؟
ج: بالنسبة للراتنجات غير القابلة للتآكل مثل PE وPP، فإن براغي الحقن 38CrMoAlA المنتردة لدينا تعمل تقريبًا من 10,000 إلى 20,000 ساعة. تعمل المركبات المملوءة بالزجاج، وPVC، وإعادة الطحن الثقيلة على تقليل ذلك، ويعتمد ذلك على محتوى الحشو والإخراج. لا تجري الساعة والأمل: التدبير. تحقق من OD للرحلة ومعرف التجويف مقابل رسم البناء مرة واحدة على الأقل سنويًا عند أداء المهام الكاشطة، وقم بتسجيل الاتجاه. يخبرك الاتجاه، وليس عدد الساعات، بموعد طلب المجموعة التالية.
س: ما هو الخلوص القياسي بين المسمار والبرميل؟
ج: لا يوجد رقم واحد، لأن موازين الخلوص ذات قطر لولبي. القاعدة الأساسية في الصناعة للمجموعة الجديدة هي تقريبًا 0.001 بوصة من الخلوص نصف القطري لكل جانب لكل بوصة من قطر المسمار، لذلك يصل المسمار مقاس 60 مم إلى ما يقرب من 0.06 مم لكل جانب. رسم البناء الخاص بك هو السلطة. كحد عملي للخدمة، عندما تزيد الخلوص المُقاس إلى ضعف قيمة البناء تقريبًا، أو عندما ينخفض الإخراج بشكل ملحوظ بنفس سرعة المسمار، قم بالتخطيط للاستبدال.
س: هل يمكنني استخدام برغي واحد لعدة راتنجات مختلفة؟
ج: داخل الأسرة، نعم. يتعامل المسمار ذو الأغراض العامة مع PE وPP وPS وABS بشكل مقبول، ولهذا السبب يقوم صانعو الآلات بشحنه بشكل قياسي. بين العائلات، لا. يؤدي برغي GP الموجود على مادة PVC الصلبة إلى تحلل المادة وتآكل الفولاذ. يتآكل برغي GP الموجود على النايلون المملوء بالزجاج بسرعة. ولا يمكن للمسمار الذي بحجم طلقة واحدة أن يخدم مهمة تستخدم جزءًا صغيرًا من البرميل دون طهي المادة. إذا كانت الراتنجات الخاصة بك تغطي هذه الفجوات، فأنت بحاجة إلى أكثر من برغي واحد، أو برغي مصمم للحالة الصعبة.
س: كيف يمكنني معرفة ما إذا كان مسمار قولبة الحقن الخاص بي متآكلًا؟
ج: تخبرك الآلة أولاً، ويؤكدها الميكرومتر. راقب انخفاض الإخراج بنفس سرعة المسمار، وتمدد وقت الاسترداد، وارتفاع درجة حرارة الذوبان عند نقاط ضبط غير متغيرة، والبقع السوداء التي تعود بعد التنظيف، وانحراف حجم اللقطة. أي من هؤلاء يبرر سحب المسمار. ثم قم بقياس الطيران OD باستخدام ميكرومتر ومعرف التجويف بمقياس التجويف، في المواضع المتطابقة، وقارن الخلوص الشعاعي بالرسم. تشير الأعراض؛ يؤكد القياس.
س: ما هو البرميل اللولبي ثنائي المعدن ومتى أحتاج إليه؟
ج: يحافظ البرميل ثنائي المعدن على هيكل مصنوع من سبائك الصلب ويدمج سبيكة أكثر تآكلًا في التجويف. نقوم برش السبائك الصلبة على البراميل الخاصة بنا بدائرة كاملة حول منطقة تآكل التجويف، مما يرفع الصلابة الداخلية إلى 62 HRC. من السهل رسم الخط:تعمل الألياف الزجاجية بنسبة تصل إلى 30% بشكل جيد على مجموعة 38CrMoAlA المنتردة. أكثر من 30% من الزجاج، مع حشو معدني أو مثبطات اللهب، أو على راتنجات قابلة للتآكل، تصبح ثنائية المعدن. تتكون علبة النتريد من طبقة انتشار بسمك 0.5-0.8 مم، ويتم قطع الحشو الثقيل خلالها قبل وقت طويل من الانتهاء من الفولاذ الموجود تحتها.
س: هل يؤثر تصميم المسمار على جودة الجزء في قولبة الحقن؟
ج: مباشرة، وأكثر من معظم إعدادات العملية. تحدد الهندسة اللولبية مدى ذوبان المادة تمامًا، ومدى توحيد درجة حرارة الذوبان، ومدى تشتت اللون والحشو، ومدى اتساق اللقطة. تعود عمليات عدم الذوبان والخطوط والتناثر والتدهور وتنوع اللقطات إلى تصميم المسمار أو تآكل المسمار على الأقل بقدر ما تعود إلى وحدة التحكم. عندما يقاوم العيب كل تغيير في الإعداد تقوم به، فعادةً ما يكون الشكل الهندسي أو التآكل هو السبب.
س: ما الفرق بين برغي الحقن ومسمار البثق؟
ج: يدور برغي البثق بشكل مستمر وتذوب المضخات للأمام دون توقف. يقوم برغي الحقن بوظيفتين: فهو يدور ليجعل الحقنة بلاستيكية، ثم يتوقف عن الدوران ويتحرك للأمام مثل المكبس لحقنها. هذا الإجراء الترددي هو السبب في أن براغي الحقن تحمل حلقة فحص عند الطرف، ولماذا تعمل بنسب L/D أقصر، عادةً 18:1 إلى 25:1، من براغي البثق. توضع المادة أيضًا في برميل الحقن بين الطلقات، مما يجعل وقت المكوث وحجم اللقطة أمرًا بالغ الأهمية.
س: هل يمكن لمصنع البرميل اللولبي نسخ المسمار الخاص بي بدون رسم؟
ج: نعم. قم بشحن الجزء البالي ويمكن قياس الهندسة وإعادة بنائها: القطر، ونسبة العرض إلى الارتفاع، وعمق القناة، والأبعاد الملائمة في نهاية محرك الأقراص. نحمل براغي الحقن حتى ±0.001 مم. أحد التحذيرات الجديرة بالذكر: يبلغ حجم المسمار البالي أصغر من حجمه الذي تركه في المصنع، لذلك يجب أن يكون البديل مبنيًا على غرض التصميم الأصلي بدلاً من الأبعاد البالية. أرسل نمط التآكل مع الجزء، وسيتم تحديد المسمار الجديد ضد الفشل بدلاً من توريثه.
خاتمة
ثلاث أفكار تحمل الدليل بأكمله.
الاختيار يتبع الراتنج.تتطابق الهندسة (L/D، نسبة الضغط، نوع المسمار) مع كيفية ذوبان البوليمر. تتوافق المعالجة السطحية مع مدى اتساخ خلاصتك. تعمل الراتنجات النظيفة بسعادة على 38CrMoAlA المنتردة. تحتاج المواد الكاشطة والمسببة للتآكل إلى تجويف ثنائي المعدن، ويعد تحديد الحالة النظيفة الطريقة الأكثر شيوعًا للموت المبكر للمجموعة الجديدة.
الصيانة تشتري سنوات، والبيانات تشتري التخطيط.قم بالتطهير قبل كل توقف، ونظف باستخدام النحاس بدلاً من الفولاذ، وقم بقياس الخلوص في كل مرة يتم فيها إخراج المسمار. يتحول سجل التآكل إلى السؤال "هل تم ارتداؤه؟" إلى "متى سيتجاوز الخط؟"، وهو الفرق بين التغيير المخطط له والإغلاق.
قم بتشخيص الجهاز قبل ضبط العملية.عندما ينخفض الإخراج، أو تمتد الدورات، أو تتجول الوسادة، أو تعود البقع بعد التنظيف، فإن وحدة التلدين تتحدث. لا يمكن للإعدادات استعادة الخلوص المفقود أو إعادة إغلاق حلقة الفحص البالية. اسحب المسمار وقم بقياسه.
قامت شركة Nanhaiya ببناء البراغي والبراميل لأكثر من عشرين عامًا وتخدم أكثر من 500 عميل حول العالم. يتم تصنيع براغي الحقن الخاصة بنا من 38CrMoAlA، ثم يتم تسقيها وتلطيفها، ثم نيتريد الغاز عند 500-560 درجة مئوية إلى علبة بحجم 0.5-0.8 مم عند 950-1050 جهد عالي، ويتم الاحتفاظ بها بتسامح قدره ±0.001 مم، ويتم تصنيفها لمدة 10,000-20,000 ساعة على الراتنجات غير المسببة للتآكل. عندما تكون التغذية أكثر قسوة، نقوم برش سبيكة صلبة بدائرة كاملة حول منطقة تآكل التجويف ونرفع الصلابة الداخلية إلى 62 HRC.
قبل الطلب، يعمل مهندسونا على تحليل المعلمات معك: القطر، ونسبة العرض إلى الارتفاع، وعمق القناة اللولبية، واختيار المواد بين 38CrMoAlA والسبائك المزدوجة. هذه الاستشارة مجانية، ويتضمن عرض الأسعار التالي المنتج والشحن وتكلفة الصيانة المتوقعة، لذلك لا يظهر أي شيء لاحقًا غير موجود على الصفحة.
بعد التسليم، يدعم الفنيون لدينا التركيب والتشغيل، ويسري الضمان حتى العقد (عادةً من عام إلى عامين)، ويتم الرد على أي مشكلة ما بعد البيع في غضون 24 ساعة وحل في غضون 48 ساعة.
أرسل لنا طراز جهازك والراتنج والمشكلة التي تحاول حلها. سيكون لديك المواصفات والاقتباس في غضون اثنتي عشرة ساعة.
أخبرنا عن جهازك والراتنج الخاص بك والخطأ الذي حدث في المرة الأخيرة. وسنحدد المجموعة التي تصلحه، وليس المجموعة التي تكرره.
اتصل بـ Nanhaiya للحصول على عرض أسعار